
 RU
 UA

Твёрдые сплавы по ГОСТ 3882-74: марки ВК, ТК, ТТК — расшифровка, свойства, применение, группы ISO и соответствие маркам КЗТС
Твёрдые сплавы для режущего инструмента маркируют по ГОСТ 3882-74: буквы показывают состав, а число — долю кобальта или карбидов. В статье разобраны все 27 марок стандарта — расшифровка названия, прочность, плотность и твёрдость HRA, область применения, группы ISO и соответствие современным маркам КЗТС, в том числе с покрытием. Стандарт имеет международный аналог — ИСО 513-75, поэтому марки легко сопоставлять с зарубежными.
Как читать марку: буквы и цифры
Любой спечённый твёрдый сплав — это зёрна тугоплавких карбидов, склеенных кобальтом. Название марки говорит, какие это карбиды и сколько в сплаве связки.
- В — карбид вольфрама (WC), основа всех марок. К — кобальт, связка.
- ВК: число после «К» — массовая доля кобальта в процентах. В ВК6 около 6 % кобальта, остальное — карбид вольфрама.
- ТК: «Т» — карбид титана (TiC), число после неё — его доля, число после «К» — кобальт. Т15К6: 15 % TiC, 6 % Co, остальное WC.
- ТТК: «ТТ» — карбиды титана и тантала вместе, число после них — суммарная доля, после «К» — кобальт. ТТ7К12: 7 % TiC+TaC и 12 % кобальта.
Буквы после дефиса описывают структуру или назначение. Сам стандарт их не расшифровывает, поэтому значения приведены по справочной литературе:
- М — мелкозернистая структура, ОМ — особо мелкозернистая (ВК6-М, ВК6-ОМ);
- В — крупнозернистая, ВК после дефиса — особо крупнозернистая (ВК8-В, ВК8-ВК): эти марки в стандарте предназначены для горного инструмента;
- КС — крупнозернистая основа особого получения для штамповки и высадки (ВК10-КС, ВК20-КС);
- Х — легирование хромом (ВК10-ХОМ); буква Б в ТТ10К8-Б в стандарте не поясняется.
Цифры в названии — номинальные: в текстах стандарта графы с химическим составом нет, а у некоторых марок реальный состав заметно отличается от «прочитанного» (в справочниках у Т5К10 указывают около 6 % TiC и 9 % Co). Поэтому при выборе опирайтесь на свойства из таблицы ниже, а не на цифры в названии.
Сводная таблица марок по ГОСТ 3882-74
В таблице — все 27 марок в порядке возрастания числа в названии. Прочность на изгиб и твёрдость в стандарте заданы как минимально допустимые, плотность — диапазоном. Прочность приведена в Н/мм² и в кгс/мм² (в скобках).
| Группа | Марка | Предел прочности при изгибе, Н/мм² (кгс/мм²), не менее | Плотность, г/см³ | Твёрдость HRA, не менее |
|---|---|---|---|---|
| Вольфрамовая (ВК) | ВК3 | 1176 (120) | 15,0–15,3 | 89,5 |
| ВК3-М | 1176 (120) | 15,0–15,3 | 91,0 | |
| ВК4-В | 1470 (150) | 14,9–15,2 | 88,0 | |
| ВК6 | 1519 (155) | 14,6–15,0 | 88,5 | |
| ВК6-В | 1666 (170) | 14,6–15,0 | 87,5 | |
| ВК6-М | 1421 (145) | 14,8–15,1 | 90,0 | |
| ВК6-ОМ | 1274 (130) | 14,7–15,0 | 90,5 | |
| ВК8 | 1666 (170) | 14,5–14,8 | 88,0 | |
| ВК8-В | 1813 (185) | 14,4–14,8 | 86,5 | |
| ВК8-ВК | 1764 (180) | 14,5–14,8 | 87,5 | |
| ВК10 | 1764 (180) | 14,2–14,6 | 87,0 | |
| ВК10-КС | 1862 (190) | 14,2–14,6 | 85,0 | |
| ВК10-ХОМ | 1470 (150) | 14,3–14,7 | 89,0 | |
| ВК11-В | 1960 (200) | 14,1–14,4 | 86,0 | |
| ВК11-ВК | 1862 (190) | 14,1–14,4 | 87,0 | |
| ВК15 | 1862 (190) | 13,9–14,4 | 86,0 | |
| ВК20 | 2058 (210) | 13,4–13,7 | 84,0 | |
| ВК20-КС | 2107 (215) | 13,4–13,7 | 82,0 | |
| Титановольфрамовая (ТК) | Т5К10 | 1421 (145) | 12,5–13,1 | 88,5 |
| Т14К8 | 1274 (130) | 11,2–11,6 | 89,5 | |
| Т15К6 | 1176 (120) | 11,1–11,6 | 90,0 | |
| Т30К4 | 980 (100) | 9,5–9,8 | 92,0 | |
| Титанотанталовольфрамовая (ТТК) | ТТ7К12 | 1666 (170) | 13,0–13,3 | 87,0 |
| ТТ8К6 | 1323 (135) | 12,8–13,3 | 90,5 | |
| Т8К7 | 1519 (155) | 12,8–13,1 | 90,5 | |
| ТТ10К8-Б | 1617 (165) | 13,5–13,8 | 89,0 | |
| ТТ20К9 | 1470 (150) | 12,0–12,5 | 91,0 |
Примечания к таблице: в стандарте она напечатана с названием «ВК6М» (без дефиса), а в приложениях — «ВК6-М»; здесь везде «ВК6-М». Т8К7 в стандарте стоит в группе ТТК, хотя по названию это двухкарбидный сплав вроде ТК. Код ОКП, который есть в стандарте, мы не приводим: для ТТ7К12 в печатном тексте он ошибочно совпадает с Т14К8 (поправка издателя: 19 6621).
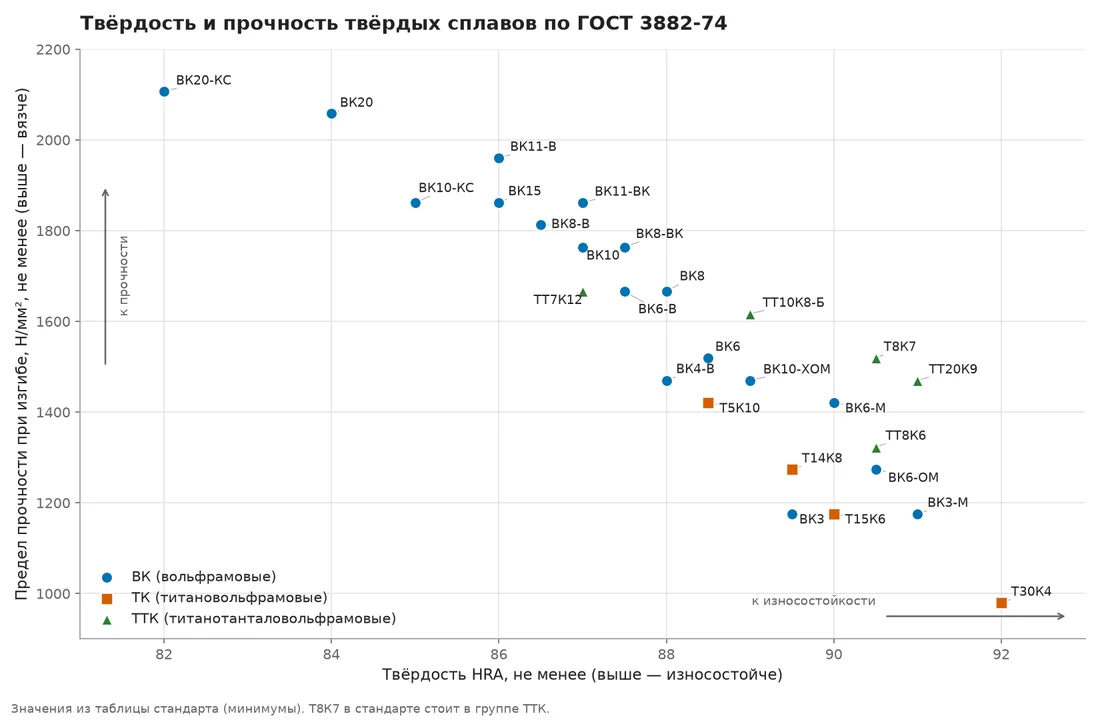
Три группы сплавов и чем они отличаются
| Группа | Марок в стандарте | Прочность на изгиб, Н/мм² | Твёрдость HRA | Плотность, г/см³ |
|---|---|---|---|---|
| Вольфрамовая (ВК) | 18 | 1176–2107 | 82,0–91,0 | 13,4–15,3 |
| Титановольфрамовая (ТК) | 4 | 980–1421 | 88,5–92,0 | 9,5–13,1 |
| Титанотанталовольфрамовая (ТТК) | 5 | 1323–1666 | 87,0–91,0 | 12,0–13,8 |
Вольфрамовые (ВК). Это самая прочная группа и самая широкая по составу: от ВК3-М (HRA 91,0; 1176 Н/мм²) до ВК20-КС (HRA 82,0; 2107 Н/мм²). Девять единиц твёрдости обменяны на рост прочности почти вдвое. Внутри группы действует простое правило: больше кобальта — прочнее и вязче, но мягче и менее износостойко. По стандарту ВК — это серый чугун, цветные металлы и неметаллы, а также нержавеющие, жаропрочные стали и сплавы на основе титана.
Титановольфрамовые (ТК). Карбид титана делает сплав твёрже и жаростойче, но хрупче и легче. Сравните ВК8 и Т14К8 с одинаковыми 8 % кобальта: у Т14К8 твёрдость выше на 1,5 единицы HRA (89,5 против 88,0), зато прочность на изгиб ниже примерно на четверть (1274 против 1666 Н/мм²). Самый твёрдый сплав стандарта Т30К4 (HRA 92,0) одновременно и самый хрупкий (980 Н/мм²). Плотность у ТК заметно ниже — 9,5–13,1 против 13,4–15,3 г/см³ у ВК. Область применения — углеродистые и легированные стали.
Титанотанталовольфрамовые (ТТК). Добавка карбида тантала возвращает прочность: ТТ8К6 при тех же 6 % кобальта прочнее Т15К6 (1323 против 1176 Н/мм²) и не уступает ей по твёрдости. Такие марки рассчитаны на тяжёлые условия — удар, корку, непостоянное сечение среза, фрезерование — и на труднообрабатываемые материалы. В стандарте ТТК занимают позиции от P25 до P50, а также часть групп M и K10.
Область применения по маркам: резание
Приложение 1 к стандарту носит рекомендательный характер. Ниже его содержание для режущего инструмента пересказано своими словами. Марок ВК4-В, ВК6-В, ВК8-В, ВК8-ВК, ВК10, ВК11-В, ВК11-ВК, ВК20, ВК10-КС и ВК20-КС для резания металлов в приложении нет — это горные, волочильные и штамповые марки (см. ниже).
| Марка | Для чего (по приложению 1 к ГОСТ 3882-74) |
|---|---|
| ВК3 | чистовое точение с малым сечением среза, окончательное нарезание резьбы, развёртывание: серый чугун, цветные металлы и сплавы, неметаллы (резина, фибра, пластмассы, стекло, стеклопластики); резка листового стекла |
| ВК3-М | чистовое точение, растачивание, резьба, развёртывание твёрдых, легированных и отбелённых чугунов, цементированных и закалённых сталей, абразивных неметаллов |
| ВК6-ОМ | чистовая и получистовая обработка твёрдых и отбелённых чугунов, закалённых сталей, отдельных нержавеющих, высокопрочных и жаропрочных сталей и сплавов (особенно на основе титана, вольфрама и молибдена) |
| ВК6-М | получистовая обработка жаропрочных сталей и сплавов, аустенитных нержавеющих, твёрдых и закалённых чугунов, твёрдой бронзы, лёгких сплавов, пластмасс; закалённые стали; незакалённые углеродистые и легированные стали при тонких сечениях среза и очень малых скоростях |
| ВК6 | черновое и получерновое точение, предварительная резьба, получистовое фрезерование сплошных поверхностей, рассверливание, растачивание, зенкерование чугуна, цветных металлов и неметаллов |
| ВК8 | черновое точение при неравномерном сечении среза и ударе, строгание, черновое фрезерование, сверление, зенкерование чугуна, цветных металлов, неметаллов; нержавеющие, высокопрочные, жаропрочные стали и сплавы, в том числе титановые |
| ВК10-ХОМ | сверление, зенкерование, развёртывание, фрезерование и зубофрезерование стали, чугуна и труднообрабатываемых материалов цельнотвердосплавным мелкоразмерным инструментом |
| ВК15 | режущий инструмент для обработки древесины |
| Т30К4 | чистовое точение с малым сечением среза («типа алмазной» обработки), резьба, развёртывание незакалённых и закалённых углеродистых сталей |
| Т15К6 | получистовое точение при непрерывном резании, чистовое при прерывистом, резьба резцами и вращающимися головками, получистовое и чистовое фрезерование, растачивание и развёртывание предварительно обработанных отверстий углеродистых и легированных сталей |
| Т14К8 | черновое точение при неравномерном сечении среза и непрерывном резании, получистовое и чистовое при прерывистом, черновое фрезерование сплошных поверхностей, рассверливание литых и кованых отверстий, черновое зенкерование углеродистых и легированных сталей |
| Т5К10 | черновое точение при неравномерном сечении и прерывистом резании, фасонное точение, отрезка, чистовое строгание, черновое фрезерование прерывистых поверхностей; стальные поковки, штамповки и отливки по корке и окалине |
| ТТ7К12 | тяжёлое черновое точение стальных поковок, штамповок и отливок по корке с раковинами, песком и шлаком; все виды строгания; сверление стали; тяжёлое черновое фрезерование (см. примечание ниже) |
| ТТ8К6 | чистовое и получистовое точение, растачивание, фрезерование и сверление серого, ковкого и отбелённого чугуна; непрерывное точение стального литья, высокопрочных и нержавеющих сталей при небольших сечениях среза; цветные металлы и некоторые титановые сплавы |
| ТТ10К8-Б | черновая и получистовая обработка труднообрабатываемых материалов: аустенитных нержавеющих и маломагнитных сталей, жаропрочных сталей и сплавов, в том числе титановых |
| ТТ20К9 | фрезерование стали, особенно глубоких пазов, и другие операции с повышенными требованиями к стойкости против тепловых и механических циклических нагрузок |
| Т8К7 | фрезерование труднообрабатываемых чугунов |
Примечание. Для ТТ7К12 в приложении напечатаны два близких абзаца: в первом сечение среза неравномерное и добавлено сверление, во втором сечение равномерное и добавлено тяжёлое фрезерование. Похоже на опечатку; мы объединили их, а различие советуем проверять по вашему техпроцессу.
Группы применения ISO: P, M, K и индекс
Приложение 2 стандарта — обязательное: оно делит сплавы на три основные группы резания по обрабатываемому материалу и типу стружки. P (синий цвет маркировки) — сталь и стальное литьё со сливной стружкой, M (жёлтый) — универсальные марки для нержавеющих, жаропрочных и других «трудных» материалов, K (красный) — чугун, цветные металлы, неметаллы со стружкой надлома. Группы N, S и H в этой редакции стандарта отсутствуют: они появились позже в самом ISO 513. Подробно о них, о цветах и покрытиях — в статье Сменные многогранные пластины.
Группа применения записывается буквой и индексом: P10, M20, K30. Чем больше индекс, тем выше прочность сплава, допустимые подача и глубина резания и тем ниже износостойкость и допустимая скорость. Стандарт разрешает вводить одну промежуточную группу между соседними (например, K15 между K10 и K20) и подгруппы вида P01.1, P01.2. Для пластин с покрытием к группе добавляют букву C: P30C, K20C.
Стандарт отдельно оговаривает «неблагоприятные условия» (в таблице отмечены звёздочкой): переменная глубина резания, прерывистая подача, удары и вибрации, литейная корка и абразивные включения в заготовке.
| Группа | Материал и стружка | Типичные операции |
|---|---|---|
| P01 | сталь и стальное литьё, сливная стружка | чистовое точение, растачивание, развёртывание с высокой точностью, без вибраций |
| P10 | то же | точение, копирование, резьба, фрезерование, рассверливание, растачивание |
| P20 | сталь, литьё, ковкий чугун и цветные металлы со сливной стружкой | точение, копирование, фрезерование, чистовое строгание |
| P25 | нелегированная, низко- и среднелегированная сталь | фрезерование (в том числе глубоких пазов) и операции с повышенными требованиями к теплостойкости |
| P30 | сталь, литьё, ковкий чугун, сливная стружка | черновое точение, фрезерование, строгание; неблагоприятные условия |
| P40 | сталь и литьё с песком и раковинами, стружка сливная и надлома | черновое точение и строгание; особо неблагоприятные условия |
| P50 | сталь и литьё средней и низкой прочности с включениями | точение, строгание, долбление при особых требованиях к прочности сплава; инструмент сложной формы |
| M10 | сталь, литьё, высоколегированные (в том числе аустенитные, жаропрочные) стали и сплавы, чугуны | точение и фрезерование |
| M20 | стальное литьё, аустенитные и марганцовистая стали, жаропрочные сплавы, серый и ковкий чугун | точение и фрезерование |
| M30 | то же, что M20 | точение, фрезерование, строгание; неблагоприятные условия |
| M40 | низкоуглеродистая сталь малой прочности, автоматная сталь, цветные металлы | точение, фасонное точение, отрезка, в основном на автоматах |
| K01 | серый чугун повышенной твёрдости, алюминиевые сплавы с большим содержанием кремния, закалённая сталь, абразивные пластмассы, керамика, стекло | чистовое точение, растачивание, фрезерование, шабрение |
| K05 | легированные и отбелённые чугуны, закалённые стали, нержавеющие высокопрочные и жаропрочные стали и сплавы | чистовое и получистовое точение, растачивание, развёртывание, резьба |
| K10 | серый и ковкий чугун повышенной твёрдости, закалённая сталь, алюминиевые и медные сплавы, пластмассы, стекло | точение, растачивание, фрезерование, сверление, шабрение |
| K20 | серый чугун, цветные металлы, сильно абразивная прессованная древесина, пластмассы | точение, фрезерование, строгание, сверление, растачивание |
| K30 | серый чугун низкой твёрдости, сталь низкой прочности, древесина, цветные металлы | точение, фрезерование, строгание, сверление; неблагоприятные условия; допустимы большие передние углы |
| K40 | цветные металлы, древесина, пластмассы | точение, фрезерование, строгание; допустимы большие передние углы |
Соответствие ГОСТ-марок группам ISO
Приложение 5 к стандарту (справочное) прямо сопоставляет марки со стандартов стран СЭВ с группами применения. Для советских марок оно выглядит так:
| Группа ISO | Марка по ГОСТ 3882-74 |
|---|---|
| P01 | Т30К4 |
| P10 | Т15К6 |
| P20 | Т14К8 |
| P25 | ТТ20К9 |
| P30 | Т5К10, ТТ10К8-Б |
| P40 | ТТ7К12 |
| P50 | ТТ7К12 |
| M05 | ВК6-ОМ |
| M10 | ВК6-М, ТТ8К6 |
| M20 | ТТ10К8-Б |
| M30 | ТТ10К8-Б, ВК10-ХОМ |
| M40 | ВК8, ТТ7К12 |
| K01 | ВК3, ВК3-М |
| K05 | ВК6-ОМ |
| K10 | ВК6-М, ТТ8К6 |
| K20 | ВК6 |
| K30 | ВК8 |
| K40 | ВК8 |
Из таблицы видно главное: одна марка может стоять в нескольких группах (ВК8 — в K30, K40 и M40; ТТ7К12 — в P40, P50 и M40), а сталь покрывает линейка Т30К4 → Т15К6 → Т14К8 → Т5К10 → ТТ7К12. Не вошли в приложение ВК10, ВК15, ВК20 и Т8К7: они применяются в других областях. Группа M05 есть только здесь — в приложении 2 её нет, там группы M начинаются с M10.
Современные марки КЗТС и их аналоги по ГОСТ
Кировградский завод твёрдых сплавов (КЗТС) параллельно с названиями по ГОСТ выпускает свою линейку марок. Первая буква показывает тип основы: A — особомелкозернистый ВК, B — среднезернистый ВК, H — легированный среднезернистый ТК, T — легированный ТТК (с добавкой карбидов тантала и ниобия). Для марок без покрытия производитель указывает аналоги по ГОСТ и диапазоны ISO:
| Марка КЗТС | Аналог по ГОСТ | Группы ISO (по данным производителя) | Назначение |
|---|---|---|---|
| A10 | ВК6-ОМ | M05–M15, K05–K15, N05–N20, S05–S15, H10–H15 | чистовая и получистовая обработка твёрдых и отбелённых чугунов, закалённых сталей, нержавеющих и жаропрочных сплавов, титана |
| A30 | ВК10-ХОМ | M20–M30, S15–S25 | черновая и получистовая обработка коррозионно-стойких, высокопрочных, жаропрочных сталей и титановых сплавов |
| B35 | ВК8 | K20–K35, M25–M40, S20–S30, N25–N30 | черновое точение с неравномерным сечением среза и ударом: серый чугун, цветные металлы, нержавейка, жаропрочные сплавы, титан |
| H10 | Т15К6 | P05–P20 | получистовое и чистовое точение углеродистых и легированных сталей |
| H20 | Т14К8 | P15–P25 | черновое точение при неравномерном сечении, получистовое при ударе |
| H30 | Т5К10 | P25–P35 | черновое и фасонное точение поковок, штамповок, отливок по корке и окалине |
Диапазоны производителя шире, чем «точки» стандарта, но центрированы на них: Т15К6 стоит в P10 по стандарту и в P05–P20 у производителя, ВК8 — в K30 по стандарту и в K20–K35 у производителя. Такие различия нормальны: ISO задаёт ориентир, а не жёсткую границу, и в разных каталогах границы могут расходиться на шаг. Кроме того, в каталоге напайных пластин КЗТС есть собственные марки вне ГОСТ 3882: ВП322 (для коррозионно-стойких, жаропрочных и титановых сплавов, легированных чугунов) и МС221 (нержавеющие и жаропрочные стали, стальное литьё). О напайных пластинах и их маркировке — в статье Пластины твердосплавные напайные, о сменных пластинах по ГОСТ 19042-80 — в Пластины сменные многогранные по ГОСТ 19042-80.
Сплавы с покрытием: как читать код марки КЗТС
Марки с покрытием у КЗТС называют по единой схеме из четырёх частей, например T C 20 PT-P. Латинские буквы нужно различать: в названиях марок используются A, B, H, T, C, P.
| Позиция | Что обозначает | Значения |
|---|---|---|
| 1 | тип основы | A — особомелкозернистый ВК; B — среднезернистый ВК; H — легированный ТК; T — легированный ТТК |
| 2 | способ нанесения покрытия | C — CVD (химическое осаждение); P — PVD (физическое) |
| 3 | число — область применения | 01–10 тонкая чистовая; 10–20 чистовая; 20–30 получистовая; 30–40 черновая; 40–50 тяжёлая черновая |
| 4 | тип покрытия | CVD: PT — мультислой TiN, MT-TiCN, Al₂O₃, TiN; PT-P — то же с дополнительной обработкой поверхности (стойче к сколам, меньше трения и нароста); HT — мультислой без верхнего TiN; KM — тонкий мультислой. PVD: AT — градиентный AlTiN; AM — мультислойный AlTiN; TT — TiN/TiAlN; XM — хромсодержащее, для жаропрочных сплавов |
Примеры расшифровки по этой схеме:
| Марка | Расшифровка | Основная группа ISO | Для чего |
|---|---|---|---|
| TC20PT | ТТК-основа, CVD, чистовая и получистовая, мультислой PT | P | сталь на средних и высоких скоростях |
| TC33PT | то же, получистовая и черновая | P | универсальная для сталей на станках с ЧПУ |
| TC40PT | то же, тяжёлая черновая | P, частично M | сталь, литьё, мартенситная и ферритная нержавейка в тяжёлых условиях |
| TC35PT | то же, черновая (по схеме) | P | в каталоге производителя отдельной строки нет — уточняйте у поставщика |
| BC20HT / BC35HT | ВК-основа, CVD, покрытие HT | K | чугун: 20 — стабильные условия, 35 — тяжёлые |
| AP10AT | особомелкозернистый ВК, PVD, чистовая, градиентный AlTiN | M, H | чистовая нержавейка и материалы повышенной твёрдости |
| AP30AM | то же, получистовая и черновая, мультислой AlTiN | M, S | аустенитная нержавейка, жаропрочные сплавы, титан |
| TP20AM / TP40AM | ТТК-основа, PVD, мультислой AlTiN | P | сталь: 20 — стабильные условия, 40 — тяжёлые и прерывистые |
Что дают сами покрытия — CVD и PVD, толщина, слои — разобрано в статьях Покрытия инструмента и Сменные многогранные пластины. Здесь важно другое: число в коде уже говорит, к какой части шкалы ISO относится сплав, а третья буква покрытия — к какой группе материалов он ближе. Диапазоны отдельных марок в разных каталогах отличаются на шаг, поэтому точные значения берите из паспорта выбранной марки.
Как выбрать марку
Порядок выбора по ГОСТ 3882-74 — четыре шага:
- Материал заготовки и стружка. Сталь со сливной стружкой — группа ТК или ТТК (P). Чугун, цветные металлы, неметаллы — ВК (K). Нержавеющая сталь, жаропрочные и титановые сплавы — ВК с повышенной вязкостью или ТТК (M и «трудные» материалы).
- Вид операции. Чем тоньше и стабильнее срез, тем меньше число в группе и тем твёрже марка: Т30К4, Т15К6, ВК3, ВК6-ОМ. Чем грубее обработка, тем больше число и прочнее марка: Т14К8, Т5К10, ВК8, ТТ7К12.
- Условия. Прерывистое резание, корка, раковины, вылет и вибрации требуют перейти на шаг-два выше по индексу. Стабильные условия и жёсткая система позволяют брать твёрдую марку и выигрывать в стойкости.
- Покрытие и режимы. Если нужна высокая скорость — марка с покрытием; режимы — по паспорту пластины и калькулятору Калькулятор режимов резания.
| Задача | Марки по ГОСТ | Группа ISO |
|---|---|---|
| Сталь, чистовая обработка, жёсткая система | Т30К4, Т15К6 | P01–P10 |
| Сталь, получистовая обработка | Т15К6, Т14К8 | P10–P20 |
| Сталь, черновая обработка, переменное сечение, прерывистое резание | Т14К8, Т5К10 | P20–P30 |
| Поковки, штамповки и литьё по корке, тяжёлое черновое точение | Т5К10, ТТ7К12 | P30–P50 |
| Фрезерование стали, глубокие пазы | ТТ20К9, Т14К8 | P25 |
| Серый чугун: чистовая, получистовая и черновая, удар | ВК3, ВК6, ВК8 | K01–K30 |
| Закалённые и отбелённые чугуны, закалённые стали | ВК3-М, ВК6-М, ВК6-ОМ | K01–K10, M05 |
| Нержавеющие аустенитные, жаропрочные сплавы, титан | ВК6-ОМ, ВК8, ВК10-ХОМ, ТТ10К8-Б | M05–M40 |
| Цветные металлы и неметаллы | ВК3, ВК6, ВК8 | K01–K30 |
| Древесина | ВК15 | K40 |
| Мелкоразмерный монолитный инструмент (свёрла, фрезы, развёртки) | ВК6-ОМ, ВК10-ХОМ | M, K |
Если материал и операция уже известны, сначала смотрите по группам: подбор по материалам собран в статье Инструмент по обрабатываемому материалу. Для титановых сплавов и чистового точения аустенитной нержавейки не берите ТК-марки без тантала (Т15К6, Т5К10 и подобные): по справочным данным титан схватывается с карбидом титана и режущая кромка быстро разрушается.
Типовые ошибки при выборе
- Самая твёрдая марка «чтобы служила дольше». На прерывистом резании или по корке такая кромка выкрашивается и ломается: нужна марка на шаг-два прочнее, то есть с большим индексом.
- Слишком прочная марка на чистовой операции. Кромка быстро изнашивается по задней поверхности, теряет размер и качество поверхности: нужна более износостойкая марка.
- Нестабильная подача СОЖ при прерывистом резании. Перепады температуры дают сетку мелких трещин перпендикулярно кромке — термотрещины. СОЖ нужно подавать либо обильно и постоянно, либо не подавать совсем.
Монолитный инструмент и пластины
Концевые фрезы, свёрла и развёртки целиком из твёрдого сплава делают из мелко- и особомелкозернистых ВК: в стандарте для этого указан ВК10-ХОМ, а на практике используют и ВК6-ОМ, и современные субмикронные марки. Таблицы твердосплавных концевых фрез по ГОСТ — в статье Фрезы концевые твердосплавные. Для сменных и напайных пластин марка записывается отдельно от формы: форма и размер задаются стандартом на пластину, а марка — стандартом на сплав, то есть ГОСТ 3882-74.
Горный инструмент, волочение и штамповка
Значительная часть марок ВК стандарта — не режущая. Для горного инструмента применяют крупнозернистые сплавы, а подбирают их по коэффициенту крепости породы по шкале Протодьяконова (f). Для оснащения бурового инструмента стандарт рекомендует следующие марки:
| Марка | Применение | Крепость породы f | Группа СЭВ (прил. 3–4) |
|---|---|---|---|
| ВК6 | вращательное бурение шпуров и скважин в монолитных и абразивных породах | до 8 | B01 |
| ВК6-В | ударно-поворотное бурение шпуров; зарубка крепких углей | 8 | B10 |
| ВК4-В | бурение электро- и пневмосверлами углей, антрацитов, сланцев, солей; армирование шарошечных долот | до 8 | — |
| ВК8 | вращательное бурение в трещиноватых абразивных породах; распиловка мрамора и известняка | до 8 | B10 |
| ВК8-ВК | шарошечное бурение в крепких и очень крепких абразивных породах | до 18 | B15 |
| ВК8-В | ударно-поворотное и ударно-вращательное бурение крепких пород; гранит | до 14 | B20 |
| ВК11-ВК | шарошечное бурение в вязких и твёрдых абразивных породах | 10 | B25 |
| ВК11-В | ударное и ударно-вращательное бурение в очень крепких абразивных породах | до 18 | B30 |
| ВК15 | ударное бурение в высшей степени крепких породах; пневмомолотки | до 20 | B40 |
Приложения 3 и 4 дают для горного инструмента собственную шкалу групп B01–B40 (по СТ СЭВ 1251) и соответствие национальных обозначений стран СЭВ: чем выше индекс группы, тем крепче порода и тем прочнее нужен сплав. Колонка «Группа СЭВ» в таблице выше — оттуда.
Для бесстружковой обработки и быстроизнашивающихся деталей стандарт называет следующие марки:
| Марка | Применение |
|---|---|
| ВК3, ВК3-М, ВК4, ВК6, ВК6-М | сухое волочение проволоки при небольшой степени обжатия; быстроизнашивающиеся детали и измерительный инструмент без ударных нагрузок |
| ВК8 | волочение, калибровка, прессование прутков и труб из стали и цветных металлов; детали при небольших ударных нагрузках |
| ВК10 | волочение и калибровка прутков и труб при средней степени обжатия; детали при ударных нагрузках средней интенсивности |
| ВК15 | волочение и прессование стальных прутков и труб при повышенном обжатии; штамповка, высадка, обрезка, вытяжка углеродистых сталей при слабых ударах |
| ВК20 | штамповка, высадка, обрезка углеродистых и качественных сталей при ударах средней и высокой интенсивности |
| ВК10-КС | штамповка, высадка, вытяжка легированных и специальных сталей при слабых ударах |
| ВК20-КС | штамповка, высадка, обрезка легированных и специальных сталей и сплавов при ударах средней интенсивности |
Частые вопросы
Чем заменить Т15К6?
По приложению 5 это группа P10. Ближайший современный аналог в линейке КЗТС — H10 (диапазон P05–P20), другие производители предлагают для P10 свои марки с покрытием. Если нужна большая вязкость (прерывистое резание, нежёсткая система), переходите на шаг вверх — Т14К8 (P20). Если нужна чистовая обработка при малой подаче — на шаг вниз, Т30К4 (P01), но помните, что он самый хрупкий в стандарте. Заменять Т15К6 вольфрамовой маркой ВК для стали, как правило, не стоит: ВК прочнее, но на стали быстрее изнашивается.
ВК8 или Т5К10 для нержавейки?
Т5К10 рассчитан на углеродистые и легированные стали (P30) и в приложении 1 нержавейку не упоминает. ВК8 для нержавеющих, высокопрочных и жаропрочных сталей и титана прямо указан в стандарте. Для чернового и ударного резания берут ВК8 или близкие по группе M марки (ВК10-ХОМ, ТТ10К8-Б), для чистового — ВК6-ОМ. Подробнее по материалам — в статье Инструмент по обрабатываемому материалу.
Чем отличаются ВК6, ВК6-М и ВК6-ОМ?
Кобальта во всех трёх одинаково, различается размер зерна карбида. ВК6: HRA 88,5, прочность 1519 Н/мм². ВК6-М (мелкое зерно): HRA 90,0, прочность 1421 Н/мм². ВК6-ОМ (особо мелкое зерно): HRA 90,5, прочность 1274 Н/мм². Чем мельче зерно, тем твёрже сплав и острее может быть кромка, но ниже прочность на изгиб. Поэтому ВК6-ОМ — чистовые операции и монолитный мелкоразмерный инструмент, а ВК6 — черновые.
Что значит ВК8-В и можно ли им точить?
«В» — крупнозернистая структура: у ВК8-В прочность выше, чем у ВК8 (1813 против 1666 Н/мм²), но твёрдость ниже (86,5 против 88,0 HRA). В стандарте эта марка отнесена к горному инструменту — ударному бурению крепких пород с f до 14. Для точения металлов в приложении 1 ее нет, для резания берут ВК8.
Почему твёрдость сплавов указывают в HRA?
Так принято в стандартах на твёрдые сплавы: используется шкала A Роквелла (алмазный конус, нагрузка 60 кгс). Шкалу C с большей нагрузкой для таких материалов не применяют, а пересчёт HRA в HRC возможен только приблизительно. Важно сравнивать марки между собой в одной шкале: разница в одну-две единицы HRA — это уже разные марки.
Одна марка — одна группа ISO?
Нет. Стандарт ставит ВК8 сразу в K30, K40 и M40, а производитель — шире: K20–K35, M25–M40, S20–S30. Значение, которое вы видите в карточке или каталоге, нужно понимать как диапазон применения, а не как точку.
Связанные статьи
- Пластины твердосплавные напайные — напайные пластины: номера и марки по ГОСТ 25393–25426-90;
- Пластины сменные многогранные по ГОСТ 19042-80 — сменные многогранные пластины по ГОСТ 19042-80;
- Сменные многогранные пластины — ISO-группы P, M, K, N, S, H, покрытия и выбор марки пластины;
- Покрытия инструмента — покрытия инструмента: TiN, TiCN, TiAlN, AlTiN и другие;
- Инструмент по обрабатываемому материалу — инструмент по обрабатываемому материалу;
- Фрезы концевые твердосплавные — твердосплавные концевые фрезы: таблицы размеров и шифров.
Смотрите также: Твёрдые сплавы по ГОСТ 3882-74.
Инструмент из статьи
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →