
 RU
 UA

Тверді сплави за ГОСТ 3882-74: марки ВК, ТК, ТТК — розшифрування, властивості, застосування, групи ISO та відповідність маркам КЗТС
Тверді сплави для різального інструмента маркують за ГОСТ 3882-74: літери показують склад, а число — частку кобальту або карбідів. У статті розібрано всі 27 марок стандарту — розшифрування назви, міцність, густину й твердість HRA, галузь застосування, групи ISO та відповідність сучасним маркам КЗТС, зокрема з покриттям. Стандарт має міжнародний аналог — ІСО 513-75, тому марки легко зіставляти із зарубіжними.
Як читати марку: літери й цифри
Будь-який спечений твердий сплав — це зерна тугоплавких карбідів, склеєні кобальтом. Назва марки каже, які це карбіди й скільки в сплаві зв’язки.
- В — карбід вольфраму (WC), основа всіх марок. К — кобальт, зв’язка.
- ВК: число після «К» — масова частка кобальту у відсотках. У ВК6 близько 6 % кобальту, решта — карбід вольфраму.
- ТК: «Т» — карбід титану (TiC), число після неї — його частка, число після «К» — кобальт. Т15К6: 15 % TiC, 6 % Co, решта WC.
- ТТК: «ТТ» — карбіди титану й танталу разом, число після них — сумарна частка, після «К» — кобальт. ТТ7К12: 7 % TiC+TaC і 12 % кобальту.
Літери після дефіса описують структуру або призначення. Сам стандарт їх не розшифровує, тому значення наведено за довідковою літературою:
- М — дрібнозерниста структура, ОМ — особливо дрібнозерниста (ВК6-М, ВК6-ОМ);
- В — крупнозерниста, ВК після дефіса — особливо крупнозерниста (ВК8-В, ВК8-ВК): ці марки в стандарті призначені для гірничого інструмента;
- КС — крупнозерниста основа особливого одержання для штампування й висаджування (ВК10-КС, ВК20-КС);
- Х — легування хромом (ВК10-ХОМ); літеру Б у ТТ10К8-Б стандарт не пояснює.
Цифри в назві — номінальні: у текстах стандарту графи з хімічним складом немає, а в деяких марок реальний склад помітно відрізняється від «прочитаного» (у довідниках для Т5К10 указують близько 6 % TiC і 9 % Co). Тому під час вибору спирайтеся на властивості з таблиці нижче, а не на цифри в назві.
Зведена таблиця марок за ГОСТ 3882-74
У таблиці — усі 27 марок за зростанням числа в назві. Міцність на згин і твердість у стандарті задано як мінімально допустимі, густину — діапазоном. Міцність наведено в Н/мм² і в кгс/мм² (у дужках).
| Група | Марка | Границя міцності при згині, Н/мм² (кгс/мм²), не менше | Густина, г/см³ | Твердість HRA, не менше |
|---|---|---|---|---|
| Вольфрамова (ВК) | ВК3 | 1176 (120) | 15,0–15,3 | 89,5 |
| ВК3-М | 1176 (120) | 15,0–15,3 | 91,0 | |
| ВК4-В | 1470 (150) | 14,9–15,2 | 88,0 | |
| ВК6 | 1519 (155) | 14,6–15,0 | 88,5 | |
| ВК6-В | 1666 (170) | 14,6–15,0 | 87,5 | |
| ВК6-М | 1421 (145) | 14,8–15,1 | 90,0 | |
| ВК6-ОМ | 1274 (130) | 14,7–15,0 | 90,5 | |
| ВК8 | 1666 (170) | 14,5–14,8 | 88,0 | |
| ВК8-В | 1813 (185) | 14,4–14,8 | 86,5 | |
| ВК8-ВК | 1764 (180) | 14,5–14,8 | 87,5 | |
| ВК10 | 1764 (180) | 14,2–14,6 | 87,0 | |
| ВК10-КС | 1862 (190) | 14,2–14,6 | 85,0 | |
| ВК10-ХОМ | 1470 (150) | 14,3–14,7 | 89,0 | |
| ВК11-В | 1960 (200) | 14,1–14,4 | 86,0 | |
| ВК11-ВК | 1862 (190) | 14,1–14,4 | 87,0 | |
| ВК15 | 1862 (190) | 13,9–14,4 | 86,0 | |
| ВК20 | 2058 (210) | 13,4–13,7 | 84,0 | |
| ВК20-КС | 2107 (215) | 13,4–13,7 | 82,0 | |
| Титановольфрамова (ТК) | Т5К10 | 1421 (145) | 12,5–13,1 | 88,5 |
| Т14К8 | 1274 (130) | 11,2–11,6 | 89,5 | |
| Т15К6 | 1176 (120) | 11,1–11,6 | 90,0 | |
| Т30К4 | 980 (100) | 9,5–9,8 | 92,0 | |
| Титанотанталовольфрамова (ТТК) | ТТ7К12 | 1666 (170) | 13,0–13,3 | 87,0 |
| ТТ8К6 | 1323 (135) | 12,8–13,3 | 90,5 | |
| Т8К7 | 1519 (155) | 12,8–13,1 | 90,5 | |
| ТТ10К8-Б | 1617 (165) | 13,5–13,8 | 89,0 | |
| ТТ20К9 | 1470 (150) | 12,0–12,5 | 91,0 |
Примітки до таблиці: у стандарті її надруковано з назвою «ВК6М» (без дефіса), а в додатках — «ВК6-М»; тут скрізь «ВК6-М». Т8К7 у стандарті стоїть у групі ТТК, хоча за назвою це двокарбідний сплав на кшталт ТК. Код ОКП, який є в стандарті, ми не наводимо: для ТТ7К12 у друкованому тексті він помилково збігається з Т14К8 (виправлення видавця: 19 6621).
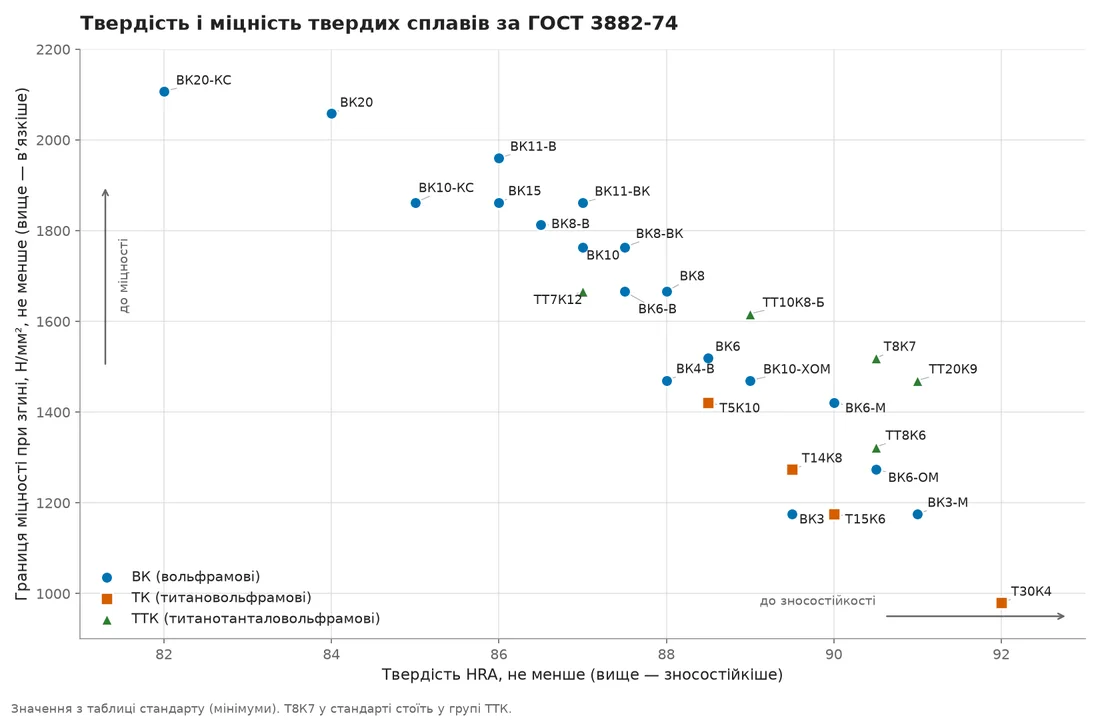
Три групи сплавів і чим вони відрізняються
| Група | Марок у стандарті | Міцність на згин, Н/мм² | Твердість HRA | Густина, г/см³ |
|---|---|---|---|---|
| Вольфрамова (ВК) | 18 | 1176–2107 | 82,0–91,0 | 13,4–15,3 |
| Титановольфрамова (ТК) | 4 | 980–1421 | 88,5–92,0 | 9,5–13,1 |
| Титанотанталовольфрамова (ТТК) | 5 | 1323–1666 | 87,0–91,0 | 12,0–13,8 |
Вольфрамові (ВК). Це найміцніша група і найширша за складом: від ВК3-М (HRA 91,0; 1176 Н/мм²) до ВК20-КС (HRA 82,0; 2107 Н/мм²). Дев’ять одиниць твердості обміняно на зростання міцності майже вдвічі. Усередині групи діє просте правило: більше кобальту — міцніше й в’язкіше, але м’якше й менш зносостійко. За стандартом ВК — це сірий чавун, кольорові метали й неметали, а також нержавійні, жароміцні сталі та сплави на основі титану.
Титановольфрамові (ТК). Карбід титану робить сплав твердішим і жаростійкішим, але крихкішим і легшим. Порівняйте ВК8 і Т14К8 з однаковими 8 % кобальту: у Т14К8 твердість вища на 1,5 одиниці HRA (89,5 проти 88,0), зате міцність на згин нижча приблизно на чверть (1274 проти 1666 Н/мм²). Найтвердіший сплав стандарту Т30К4 (HRA 92,0) водночас і найкрихкіший (980 Н/мм²). Густина в ТК помітно нижча — 9,5–13,1 проти 13,4–15,3 г/см³ у ВК. Галузь застосування — вуглецеві й леговані сталі.
Титанотанталовольфрамові (ТТК). Добавка карбіду танталу повертає міцність: ТТ8К6 за тих самих 6 % кобальту міцніша за Т15К6 (1323 проти 1176 Н/мм²) і не поступається їй за твердістю. Такі марки розраховано на важкі умови — удар, кірку, змінний переріз зрізу, фрезерування — і на важкооброблювані матеріали. У стандарті ТТК посідають позиції від P25 до P50, а також частину груп M і K10.
Галузь застосування за марками: різання
Додаток 1 до стандарту має рекомендаційний характер. Нижче його зміст для різального інструмента переказано своїми словами. Марок ВК4-В, ВК6-В, ВК8-В, ВК8-ВК, ВК10, ВК11-В, ВК11-ВК, ВК20, ВК10-КС і ВК20-КС для різання металів у додатку немає — це гірничі, волочильні та штампові марки (див. нижче).
| Марка | Для чого (за додатком 1 до ГОСТ 3882-74) |
|---|---|
| ВК3 | чистове точіння з малим перерізом зрізу, остаточне нарізання різьби, розгортання: сірий чавун, кольорові метали й сплави, неметали (гума, фібра, пластмаси, скло, склопластики); різання листового скла |
| ВК3-М | чистове точіння, розточування, різьба, розгортання твердих, легованих і відбілених чавунів, цементованих і загартованих сталей, абразивних неметалів |
| ВК6-ОМ | чистова й напівчистова обробка твердих і відбілених чавунів, загартованих сталей, окремих нержавійних, високоміцних і жароміцних сталей та сплавів (особливо на основі титану, вольфраму й молібдену) |
| ВК6-М | напівчистова обробка жароміцних сталей і сплавів, аустенітних нержавійних, твердих і загартованих чавунів, твердої бронзи, легких сплавів, пластмас; загартовані сталі; незагартовані вуглецеві й леговані сталі за тонких перерізів зрізу та дуже малих швидкостей |
| ВК6 | чорнове й напівчорнове точіння, попередня різьба, напівчистове фрезерування суцільних поверхонь, розсвердлювання, розточування, зенкерування чавуну, кольорових металів і неметалів |
| ВК8 | чорнове точіння за нерівномірного перерізу зрізу й ударі, стругання, чорнове фрезерування, свердління, зенкерування чавуну, кольорових металів, неметалів; нержавійні, високоміцні, жароміцні сталі й сплави, зокрема титанові |
| ВК10-ХОМ | свердління, зенкерування, розгортання, фрезерування й зубофрезерування сталі, чавуну та важкооброблюваних матеріалів цільнотвердосплавним дрібнорозмірним інструментом |
| ВК15 | різальний інструмент для обробки деревини |
| Т30К4 | чистове точіння з малим перерізом зрізу («типу алмазної» обробки), різьба, розгортання незагартованих і загартованих вуглецевих сталей |
| Т15К6 | напівчистове точіння за безперервного різання, чистове за переривчастого, різьба різцями й обертовими головками, напівчистове й чистове фрезерування, розточування й розгортання попередньо оброблених отворів вуглецевих і легованих сталей |
| Т14К8 | чорнове точіння за нерівномірного перерізу зрізу й безперервного різання, напівчистове й чистове за переривчастого, чорнове фрезерування суцільних поверхонь, розсвердлювання литих і кутих отворів, чорнове зенкерування вуглецевих і легованих сталей |
| Т5К10 | чорнове точіння за нерівномірного перерізу й переривчастого різання, фасонне точіння, відрізання, чистове стругання, чорнове фрезерування переривчастих поверхонь; сталеві поковки, штамповки й відливки по корці та окалині |
| ТТ7К12 | важке чорнове точіння сталевих поковок, штамповок і відливок по корці з раковинами, піском і шлаком; усі види стругання; свердління сталі; важке чорнове фрезерування (див. примітку нижче) |
| ТТ8К6 | чистове й напівчистове точіння, розточування, фрезерування та свердління сірого, ковкого й відбіленого чавуну; безперервне точіння сталевого лиття, високоміцних і нержавійних сталей за невеликих перерізів зрізу; кольорові метали й деякі титанові сплави |
| ТТ10К8-Б | чорнова й напівчистова обробка важкооброблюваних матеріалів: аустенітних нержавійних і маломагнітних сталей, жароміцних сталей і сплавів, зокрема титанових |
| ТТ20К9 | фрезерування сталі, особливо глибоких пазів, та інші операції з підвищеними вимогами до стійкості проти теплових і механічних циклічних навантажень |
| Т8К7 | фрезерування важкооброблюваних чавунів |
Примітка. Для ТТ7К12 у додатку надруковано два близькі абзаци: у першому переріз зрізу нерівномірний і додано свердління, у другому переріз рівномірний і додано важке фрезерування. Схоже на друкарську помилку; ми об’єднали їх, а відмінність радимо перевіряти за вашим техпроцесом.
Групи застосування ISO: P, M, K та індекс
Додаток 2 стандарту — обов’язковий: він ділить сплави на три основні групи різання за оброблюваним матеріалом і типом стружки. P (синій колір маркування) — сталь і сталеве лиття зі зливною стружкою, M (жовтий) — універсальні марки для нержавійних, жароміцних та інших «важких» матеріалів, K (червоний) — чавун, кольорові метали, неметали зі стружкою надлому. Груп N, S і H у цій редакції стандарту немає: вони з’явилися пізніше в самому ISO 513. Докладно про них, про кольори й покриття — у статті Змінні багатогранні пластини.
Групу застосування записують літерою та індексом: P10, M20, K30. Що більший індекс, то вища міцність сплаву, допустимі подача й глибина різання та нижча зносостійкість і допустима швидкість. Стандарт дозволяє вводити одну проміжну групу між сусідніми (наприклад, K15 між K10 і K20) та підгрупи виду P01.1, P01.2. Для пластин із покриттям до групи додають літеру C: P30C, K20C.
Окремо стандарт обмовляє «несприятливі умови» (у таблиці позначені зірочкою): змінна глибина різання, переривчаста подача, удари й вібрації, ливарна кірка та абразивні включення в заготовці.
| Група | Матеріал і стружка | Типові операції |
|---|---|---|
| P01 | сталь і сталеве лиття, зливна стружка | чистове точіння, розточування, розгортання з високою точністю, без вібрацій |
| P10 | те саме | точіння, копіювання, різьба, фрезерування, розсвердлювання, розточування |
| P20 | сталь, лиття, ковкий чавун і кольорові метали зі зливною стружкою | точіння, копіювання, фрезерування, чистове стругання |
| P25 | нелегована, низько- й середньолегована сталь | фрезерування (зокрема глибоких пазів) і операції з підвищеними вимогами до теплостійкості |
| P30 | сталь, лиття, ковкий чавун, зливна стружка | чорнове точіння, фрезерування, стругання; несприятливі умови |
| P40 | сталь і лиття з піском і раковинами, стружка зливна й надлому | чорнове точіння й стругання; особливо несприятливі умови |
| P50 | сталь і лиття середньої та низької міцності з включеннями | точіння, стругання, довбання за особливих вимог до міцності сплаву; інструмент складної форми |
| M10 | сталь, лиття, високолеговані (зокрема аустенітні, жароміцні) сталі та сплави, чавуни | точіння й фрезерування |
| M20 | сталеве лиття, аустенітні й марганцевиста сталі, жароміцні сплави, сірий і ковкий чавун | точіння й фрезерування |
| M30 | те саме, що M20 | точіння, фрезерування, стругання; несприятливі умови |
| M40 | низьковуглецева сталь малої міцності, автоматна сталь, кольорові метали | точіння, фасонне точіння, відрізання, переважно на автоматах |
| K01 | сірий чавун підвищеної твердості, алюмінієві сплави з великим вмістом кремнію, загартована сталь, абразивні пластмаси, кераміка, скло | чистове точіння, розточування, фрезерування, шабрування |
| K05 | леговані й відбілені чавуни, загартовані сталі, нержавійні високоміцні й жароміцні сталі та сплави | чистове й напівчистове точіння, розточування, розгортання, різьба |
| K10 | сірий і ковкий чавун підвищеної твердості, загартована сталь, алюмінієві й мідні сплави, пластмаси, скло | точіння, розточування, фрезерування, свердління, шабрування |
| K20 | сірий чавун, кольорові метали, сильно абразивна пресована деревина, пластмаси | точіння, фрезерування, стругання, свердління, розточування |
| K30 | сірий чавун низької твердості, сталь низької міцності, деревина, кольорові метали | точіння, фрезерування, стругання, свердління; несприятливі умови; допустимі великі передні кути |
| K40 | кольорові метали, деревина, пластмаси | точіння, фрезерування, стругання; допустимі великі передні кути |
Відповідність марок ГОСТ групам ISO
Додаток 5 до стандарту (довідковий) прямо зіставляє марки зі стандартів країн РЕВ із групами застосування. Для радянських марок воно виглядає так:
| Група ISO | Марка за ГОСТ 3882-74 |
|---|---|
| P01 | Т30К4 |
| P10 | Т15К6 |
| P20 | Т14К8 |
| P25 | ТТ20К9 |
| P30 | Т5К10, ТТ10К8-Б |
| P40 | ТТ7К12 |
| P50 | ТТ7К12 |
| M05 | ВК6-ОМ |
| M10 | ВК6-М, ТТ8К6 |
| M20 | ТТ10К8-Б |
| M30 | ТТ10К8-Б, ВК10-ХОМ |
| M40 | ВК8, ТТ7К12 |
| K01 | ВК3, ВК3-М |
| K05 | ВК6-ОМ |
| K10 | ВК6-М, ТТ8К6 |
| K20 | ВК6 |
| K30 | ВК8 |
| K40 | ВК8 |
З таблиці видно головне: одна марка може стояти в кількох групах (ВК8 — у K30, K40 і M40; ТТ7К12 — у P40, P50 і M40), а сталь покриває лінійка Т30К4 → Т15К6 → Т14К8 → Т5К10 → ТТ7К12. До додатка не ввійшли ВК10, ВК15, ВК20 і Т8К7: вони застосовуються в інших галузях. Група M05 є лише тут — у додатку 2 її немає, там групи M починаються з M10.
Сучасні марки КЗТС та їхні аналоги за ГОСТ
Кіровградський завод твердих сплавів (КЗТС) паралельно з назвами за ГОСТ випускає власну лінійку марок. Перша літера показує тип основи: A — особливо дрібнозернистий ВК, B — середньозернистий ВК, H — легований середньозернистий ТК, T — легований ТТК (з добавкою карбідів танталу й ніобію). Для марок без покриття виробник указує аналоги за ГОСТ і діапазони ISO:
| Марка КЗТС | Аналог за ГОСТ | Групи ISO (за даними виробника) | Призначення |
|---|---|---|---|
| A10 | ВК6-ОМ | M05–M15, K05–K15, N05–N20, S05–S15, H10–H15 | чистова й напівчистова обробка твердих і відбілених чавунів, загартованих сталей, нержавійних і жароміцних сплавів, титану |
| A30 | ВК10-ХОМ | M20–M30, S15–S25 | чорнова й напівчистова обробка корозійностійких, високоміцних, жароміцних сталей і титанових сплавів |
| B35 | ВК8 | K20–K35, M25–M40, S20–S30, N25–N30 | чорнове точіння з нерівномірним перерізом зрізу й ударом: сірий чавун, кольорові метали, нержавійка, жароміцні сплави, титан |
| H10 | Т15К6 | P05–P20 | напівчистове й чистове точіння вуглецевих і легованих сталей |
| H20 | Т14К8 | P15–P25 | чорнове точіння за нерівномірного перерізу, напівчистове за удару |
| H30 | Т5К10 | P25–P35 | чорнове й фасонне точіння поковок, штамповок, відливок по корці та окалині |
Діапазони виробника ширші за «точки» стандарту, але центровані на них: Т15К6 стоїть у P10 за стандартом і в P05–P20 у виробника, ВК8 — у K30 за стандартом і в K20–K35 у виробника. Такі відмінності нормальні: ISO задає орієнтир, а не жорстку межу, і в різних каталогах межі можуть розходитися на крок. Крім того, у каталозі напайних пластин КЗТС є власні марки поза ГОСТ 3882: ВП322 (для корозійностійких, жароміцних і титанових сплавів, легованих чавунів) і МС221 (нержавійні й жароміцні сталі, сталеве лиття). Про напайні пластини та їх маркування — у статті Пластини твердосплавні напайні, про змінні пластини за ГОСТ 19042-80 — у Пластини змінні багатогранні за ГОСТ 19042-80.
Сплави з покриттям: як читати код марки КЗТС
Марки з покриттям у КЗТС називають за єдиною схемою з чотирьох частин, наприклад T C 20 PT-P. Латинські літери треба розрізняти: в назвах марок використовують A, B, H, T, C, P.
| Позиція | Що означає | Значення |
|---|---|---|
| 1 | тип основи | A — особливо дрібнозернистий ВК; B — середньозернистий ВК; H — легований ТК; T — легований ТТК |
| 2 | спосіб нанесення покриття | C — CVD (хімічне осадження); P — PVD (фізичне) |
| 3 | число — галузь застосування | 01–10 тонка чистова; 10–20 чистова; 20–30 напівчистова; 30–40 чорнова; 40–50 важка чорнова |
| 4 | тип покриття | CVD: PT — мультишар TiN, MT-TiCN, Al₂O₃, TiN; PT-P — те саме з додатковою обробкою поверхні (стійкіше до сколів, менше тертя й нарості); HT — мультишар без верхнього TiN; KM — тонкий мультишар. PVD: AT — градієнтний AlTiN; AM — мультишаровий AlTiN; TT — TiN/TiAlN; XM — хромовмісне, для жароміцних сплавів |
Приклади розшифрування за цією схемою:
| Марка | Розшифрування | Основна група ISO | Для чого |
|---|---|---|---|
| TC20PT | ТТК-основа, CVD, чистова й напівчистова, мультишар PT | P | сталь на середніх і високих швидкостях |
| TC33PT | те саме, напівчистова й чорнова | P | універсальна для сталей на верстатах з ЧПК |
| TC40PT | те саме, важка чорнова | P, частково M | сталь, лиття, мартенситна й феритна нержавійка у важких умовах |
| TC35PT | те саме, чорнова (за схемою) | P | у каталозі виробника окремого рядка немає — уточнюйте в постачальника |
| BC20HT / BC35HT | ВК-основа, CVD, покриття HT | K | чавун: 20 — стабільні умови, 35 — важкі |
| AP10AT | особливо дрібнозернистий ВК, PVD, чистова, градієнтний AlTiN | M, H | чистова нержавійка й матеріали підвищеної твердості |
| AP30AM | те саме, напівчистова й чорнова, мультишар AlTiN | M, S | аустенітна нержавійка, жароміцні сплави, титан |
| TP20AM / TP40AM | ТТК-основа, PVD, мультишар AlTiN | P | сталь: 20 — стабільні умови, 40 — важкі й переривчасті |
Що дають самі покриття — CVD і PVD, товщина, шари — розібрано в статтях Покриття інструмента і Змінні багатогранні пластини. Тут важливе інше: число в коді вже каже, до якої частини шкали ISO належить сплав, а третя літера покриття — до якої групи матеріалів він ближчий. Діапазони окремих марок у різних каталогах відрізняються на крок, тому точні значення беріть із паспорта обраної марки.
Як обрати марку
Порядок вибору за ГОСТ 3882-74 — чотири кроки:
- Матеріал заготовки й стружка. Сталь зі зливною стружкою — група ТК або ТТК (P). Чавун, кольорові метали, неметали — ВК (K). Нержавійна сталь, жароміцні й титанові сплави — ВК з підвищеною в’язкістю або ТТК (M і «важкі» матеріали).
- Вид операції. Що тонший і стабільніший зріз, то менше число в групі й то твердіша марка: Т30К4, Т15К6, ВК3, ВК6-ОМ. Що грубіша обробка, то більше число й міцніша марка: Т14К8, Т5К10, ВК8, ТТ7К12.
- Умови. Переривчасте різання, кірка, раковини, виліт і вібрації вимагають перейти на крок-два вище за індексом. Стабільні умови й жорстка система дозволяють брати тверду марку й виграти в стійкості.
- Покриття й режими. Якщо потрібна висока швидкість — марка з покриттям; режими — за паспортом пластини й калькулятором Калькулятор режимів різання.
| Завдання | Марки за ГОСТ | Група ISO |
|---|---|---|
| Сталь, чистова обробка, жорстка система | Т30К4, Т15К6 | P01–P10 |
| Сталь, напівчистова обробка | Т15К6, Т14К8 | P10–P20 |
| Сталь, чорнова обробка, змінний переріз, переривчасте різання | Т14К8, Т5К10 | P20–P30 |
| Поковки, штамповки й лиття по корці, важке чорнове точіння | Т5К10, ТТ7К12 | P30–P50 |
| Фрезерування сталі, глибокі пази | ТТ20К9, Т14К8 | P25 |
| Сірий чавун: чистова, напівчистова й чорнова, удар | ВК3, ВК6, ВК8 | K01–K30 |
| Загартовані й відбілені чавуни, загартовані сталі | ВК3-М, ВК6-М, ВК6-ОМ | K01–K10, M05 |
| Нержавійні аустенітні, жароміцні сплави, титан | ВК6-ОМ, ВК8, ВК10-ХОМ, ТТ10К8-Б | M05–M40 |
| Кольорові метали й неметали | ВК3, ВК6, ВК8 | K01–K30 |
| Деревина | ВК15 | K40 |
| Дрібнорозмірний монолітний інструмент (свердла, фрези, розгортки) | ВК6-ОМ, ВК10-ХОМ | M, K |
Якщо матеріал і операція вже відомі, спершу дивіться за групами: добір за матеріалами зібрано в статті Інструмент за оброблюваним матеріалом. Для титанових сплавів і чистового точіння аустенітної нержавійки не беріть ТК-марки без танталу (Т15К6, Т5К10 і подібні): за довідковими даними титан схоплюється з карбідом титану й ріжуча кромка швидко руйнується.
Типові помилки під час вибору
- Найтвердіша марка «щоб служила довше». На переривчастому різанні або по корці така кромка викришується й ламається: потрібна марка на крок-два міцніша, тобто з більшим індексом.
- Надто міцна марка на чистовій операції. Кромка швидко зношується по задній поверхні, втрачає розмір і якість поверхні: потрібна зносостійкіша марка.
- Нестабільна подача МОР під час переривчастого різання. Перепади температури дають сітку дрібних тріщин перпендикулярно кромці — термотріщини. МОР потрібно подавати або рясно й постійно, або не подавати зовсім.
Монолітний інструмент і пластини
Кінцеві фрези, свердла й розгортки цілком із твердого сплаву роблять із дрібно- та особливо дрібнозернистих ВК: у стандарті для цього вказано ВК10-ХОМ, а на практиці використовують і ВК6-ОМ, і сучасні субмікронні марки. Таблиці твердосплавних кінцевих фрез за ГОСТ — у статті Фрези кінцеві твердосплавні. Для змінних і напайних пластин марка записується окремо від форми: форма й розмір задаються стандартом на пластину, а марка — стандартом на сплав, тобто ГОСТ 3882-74.
Гірничий інструмент, волочіння й штампування
Значна частина марок ВК стандарту — не різальна. Для гірничого інструмента застосовують крупнозернисті сплави, а добирають їх за коефіцієнтом міцності породи за шкалою Протодьяконова (f). Для оснащення бурового інструмента стандарт рекомендує такі марки:
| Марка | Застосування | Міцність породи f | Група РЕВ (дод. 3–4) |
|---|---|---|---|
| ВК6 | обертальне буріння шпурів і свердловин у монолітних і абразивних породах | до 8 | B01 |
| ВК6-В | ударно-поворотне буріння шпурів; врубка міцних вугіль | 8 | B10 |
| ВК4-В | буріння електро- та пневмосвердлами вугіль, антрацитів, сланців, солей; армування шарошкових доліт | до 8 | — |
| ВК8 | обертальне буріння в тріщинуватих абразивних породах; розпилювання мармуру й вапняку | до 8 | B10 |
| ВК8-ВК | шарошкове буріння в міцних і дуже міцних абразивних породах | до 18 | B15 |
| ВК8-В | ударно-поворотне й ударно-обертальне буріння міцних порід; граніт | до 14 | B20 |
| ВК11-ВК | шарошкове буріння у в’язких і твердих абразивних породах | 10 | B25 |
| ВК11-В | ударне й ударно-обертальне буріння в дуже міцних абразивних породах | до 18 | B30 |
| ВК15 | ударне буріння в надзвичайно міцних породах; пневмомолоти | до 20 | B40 |
Додатки 3 і 4 дають для гірничого інструмента власну шкалу груп B01–B40 (за СТ РЕВ 1251) і відповідність національних позначень країн РЕВ: що вищий індекс групи, то міцніша порода й то міцніший потрібен сплав. Колонка «Група РЕВ» у таблиці вище — звідти.
Для безстружкової обробки й деталей, що швидко зношуються, стандарт називає такі марки:
| Марка | Застосування |
|---|---|
| ВК3, ВК3-М, ВК4, ВК6, ВК6-М | сухе волочіння дроту за невеликого ступеня обтиснення; деталі, що швидко зношуються, і вимірювальний інструмент без ударних навантажень |
| ВК8 | волочіння, калібрування, пресування прутків і труб зі сталі та кольорових металів; деталі за невеликих ударних навантажень |
| ВК10 | волочіння й калібрування прутків і труб за середнього ступеня обтиснення; деталі за ударних навантажень середньої інтенсивності |
| ВК15 | волочіння й пресування сталевих прутків і труб за підвищеного обтиснення; штампування, висаджування, обрізання, витягування вуглецевих сталей за слабких ударів |
| ВК20 | штампування, висаджування, обрізання вуглецевих і якісних сталей за ударів середньої та високої інтенсивності |
| ВК10-КС | штампування, висаджування, витягування легованих і спеціальних сталей за слабких ударів |
| ВК20-КС | штампування, висаджування, обрізання легованих і спеціальних сталей та сплавів за ударів середньої інтенсивності |
Часті запитання
Чим замінити Т15К6?
За додатком 5 це група P10. Найближчий сучасний аналог у лінійці КЗТС — H10 (діапазон P05–P20), інші виробники пропонують для P10 власні марки з покриттям. Якщо потрібна більша в’язкість (переривчасте різання, нежорстка система), переходьте на крок угору — Т14К8 (P20). Якщо потрібна чистова обробка за малої подачі — на крок униз, Т30К4 (P01), але пам’ятайте, що він найкрихкіший у стандарті. Замінювати Т15К6 вольфрамовою маркою ВК для сталі, як правило, не варто: ВК міцніші, але на сталі швидше зношуються.
ВК8 чи Т5К10 для нержавійки?
Т5К10 розрахований на вуглецеві й леговані сталі (P30) і в додатку 1 нержавійку не згадує. ВК8 для нержавійних, високоміцних і жароміцних сталей та титану прямо вказано в стандарті. Для чорнового й ударного різання беруть ВК8 або близькі за групою M марки (ВК10-ХОМ, ТТ10К8-Б), для чистового — ВК6-ОМ. Докладніше за матеріалами — у статті Інструмент за оброблюваним матеріалом.
Чим відрізняються ВК6, ВК6-М і ВК6-ОМ?
Кобальту в усіх трьох однаково, різниться розмір зерна карбіду. ВК6: HRA 88,5, міцність 1519 Н/мм². ВК6-М (дрібне зерно): HRA 90,0, міцність 1421 Н/мм². ВК6-ОМ (особливо дрібне зерно): HRA 90,5, міцність 1274 Н/мм². Що дрібніше зерно, то твердіший сплав і гостріша може бути кромка, але нижча міцність на згин. Тому ВК6-ОМ — чистові операції та монолітний дрібнорозмірний інструмент, а ВК6 — чорнові.
Що означає ВК8-В і чи можна ним точити?
«В» — крупнозерниста структура: у ВК8-В міцність вища, ніж у ВК8 (1813 проти 1666 Н/мм²), але твердість нижча (86,5 проти 88,0 HRA). У стандарті цю марку віднесено до гірничого інструмента — ударного буріння міцних порід із f до 14. Для точіння металів у додатку 1 її немає, для різання беруть ВК8.
Чому твердість сплавів указують у HRA?
Так прийнято в стандартах на тверді сплави: використовують шкалу A Роквелла (алмазний конус, загальне навантаження 60 кгс). Шкалу C з більшим навантаженням для таких матеріалів не застосовують, а перерахунок HRA в HRC можливий лише приблизно. Важливо порівнювати марки між собою в одній шкалі: різниця в одну-дві одиниці HRA — це вже різні марки.
Одна марка — одна група ISO?
Ні. Стандарт ставить ВК8 одразу в K30, K40 і M40, а виробник — ширше: K20–K35, M25–M40, S20–S30. Значення, яке ви бачите в картці чи каталозі, треба розуміти як діапазон застосування, а не як точку.
Пов’язані статті
- Пластини твердосплавні напайні — напайні пластини: номери й марки за ГОСТ 25393–25426-90;
- Пластини змінні багатогранні за ГОСТ 19042-80 — змінні багатогранні пластини за ГОСТ 19042-80;
- Змінні багатогранні пластини — ISO-групи P, M, K, N, S, H, покриття та вибір марки пластини;
- Покриття інструмента — покриття інструмента: TiN, TiCN, TiAlN, AlTiN та інші;
- Інструмент за оброблюваним матеріалом — інструмент за оброблюваним матеріалом;
- Фрези кінцеві твердосплавні — твердосплавні кінцеві фрези: таблиці розмірів і шифрів.
Дивіться також: Тверді сплави за ГОСТ 3882-74.
Інструмент зі статті
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →