
 RU
 UA

Торцевые фрезы: угол в плане 45°, 90° и высокоподачные, шаг зубьев и как выбрать диаметр
Торцевую фрезу выбирают по трём параметрам: угол в плане (чаще 90° для уступов и 45° для плоскостей), шаг зубьев (крупный, мелкий, особо мелкий) и диаметр относительно ширины обработки. Угол в плане определяет, как нагрузка делится между осью и стенкой и какая получается стружка; шаг — сколько зубьев одновременно режут; диаметр — стабильность врезания. Ниже — таблицы выбора, график толщины стружки и типичные ошибки установки.
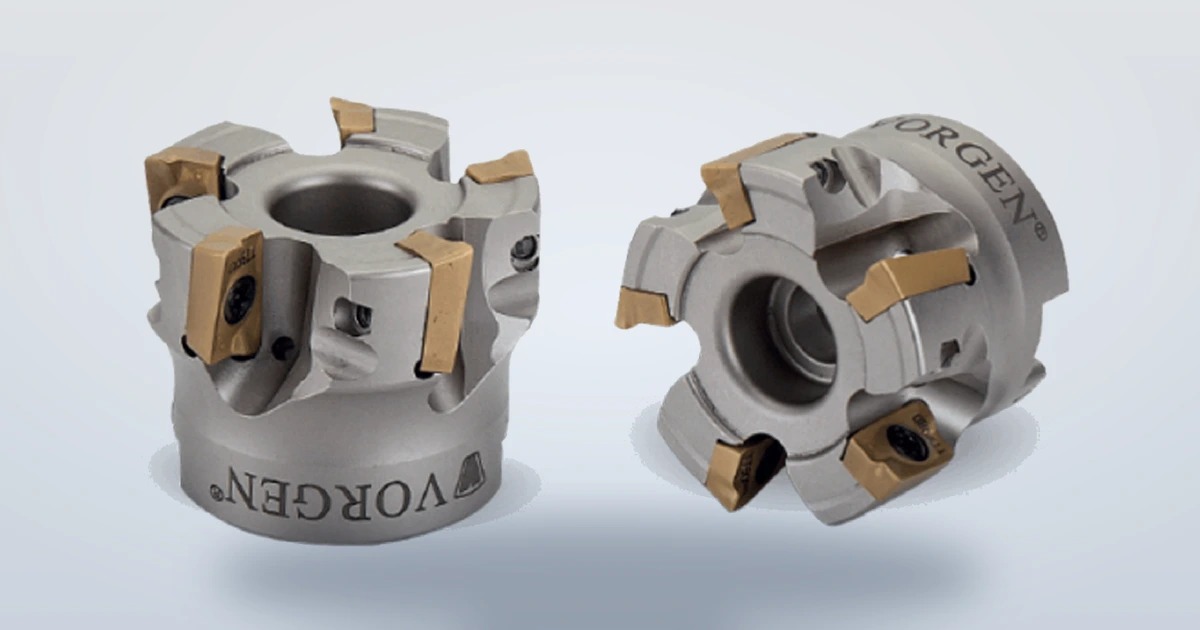
Угол в плане: 90°, 45° и высокоподачные фрезы
Угол в плане κ — угол между главной режущей кромкой и обработанной поверхностью. От него зависят направление сил резания и толщина стружки.
| Угол κ | Для чего | Плюсы | Минусы |
|---|---|---|---|
| 90° | уступы, пазы, тонкие стенки, плоскости с буртиком | угол 90° в углу уступа; осевая нагрузка минимальна, стенка не выдавливается | нагрузка ложится на пластину ударом; больше радиальная сила |
| 45° | плоскости, фаски, обработка чугуна и стали | плавное врезание, тоньше стружка (70 % от подачи на зуб), выше стойкость | нет угла 90°; глубина реза ограничена размером пластины |
| 60–75° | универсальные, для сталей и чугуна | компромисс между 45° и 90° | реже встречаются в каталогах |
| 10–20° (высокоподачные) | черновое фрезерование плоскостей и карманов | очень тонкая стружка, подача в 2–4 раза выше, малая осевая нагрузка | малая глубина реза (1–2 мм), чистовой припуск оставляют |
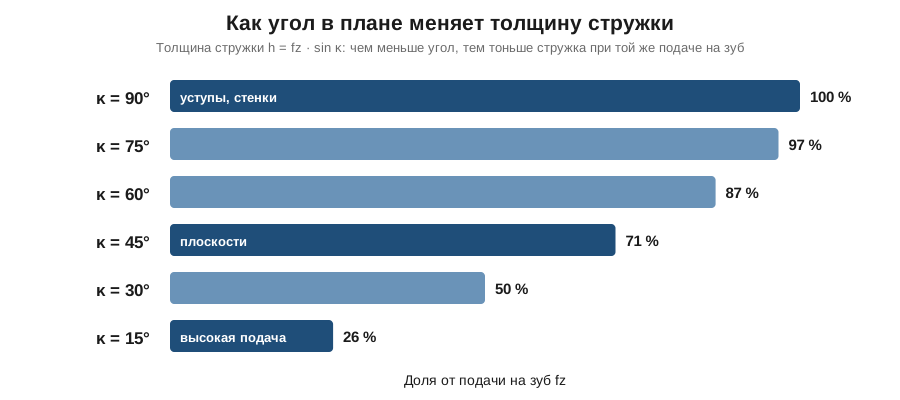
Тоньше стружка — меньше нагрузка на кромку при той же подаче на зуб. Поэтому при κ = 45° можно поднять подачу на зуб, а при высокоподачных фрезах (10–20°) подача растёт в разы. Но у угла в плане 45° и меньше растёт осевая сила: тонкие детали могут вибрировать.
Шаг зубьев: крупный, мелкий, особо мелкий
Шаг — число зубьев при данном диаметре. Зубья нужно подбирать так, чтобы в контакте всегда было 2–3 зуба: тогда нагрузка ровная, вибрации меньше. Слишком мелкий шаг забивает стружку, слишком крупный даёт «выбивание» при малой ширине обработки.
| Шаг | Когда брать | Материалы |
|---|---|---|
| Крупный (редкий) | слабые станки, большой вылет, глубокий рез, вязкие материалы; меньше мощности и вибраций | нержавеющая сталь, алюминий, конструкционная сталь на черновых |
| Мелкий | стандартный выбор: стабильная нагрузка, хорошее качество поверхности | сталь, чугун, общее фрезерование |
| Особо мелкий | жёсткие станки, высокая производительность, чугун, тонкий припуск | чугун, закалённые стали, чистовые операции |
Диаметр фрезы и установка относительно заготовки
- Диаметр. Берите на 20–50 % больше ширины обработки (D ≈ 1,3–1,5 · ae): так пластина входит в материал плавно и не рвёт стружку.
- Положение по оси. Не ставьте фрезу строго по центру заготовки: смещение 10–20 % диаметра направляет стружку и снижает вибрации.
- Врезание. Входите по дуге или по касательной, а не по нормали: так пластина встречает материал тонкой стружкой.
- Обороты. n = 1000 · Vc / (π · D). Для стали Vc 120–220 м/мин с твердосплавными пластинами; для чугуна 100–180; для алюминия 300 и выше.
Ошибки при выборе и установке
| Ошибка | Последствие | Как исправить |
|---|---|---|
| Диаметр равен ширине обработки | тяжёлое врезание, сколы пластины | взять диаметр на 20–50 % больше |
| Мелкий шаг на слабом станке | перегрузка мощности, забивание стружкой | перейти на крупный шаг |
| Фреза по центру заготовки | вибрации, рваная стружка | сместить на 10–20 % диаметра |
| Фреза 90° для чистовой плоскости | риски от острых углов пластин | использовать зачистную пластину или 45° |
| Высокоподачная фреза на большой глубине | потеря преимущества, перегрузка | глубина не более 1–2 мм |
Частые вопросы
Какую торцевую фрезу взять для плоскости: 45° или 90°?
Для плоскости без уступа — 45°: плавное врезание, тоньше стружка, выше стойкость. Для уступа и стенки — 90°.
Что такое высокоподачная фреза?
Фреза с малым углом в плане (10–20°) и круглыми или специальными пластинами: стружка очень тонкая, подачу поднимают в несколько раз. Работает на малой глубине реза.
Как выбрать шаг зубьев на старом станке?
Берите крупный шаг: меньше зубьев, меньше мощности и вибраций. Мелкий шаг нужен жёстким станкам.
Можно ли ставить пластины другой формы в корпус фрезы?
Нет: гнездо рассчитано на конкретную форму и размер. Форму пластины указывают в паспорте корпуса (например, SEKT 1204 или APKT 1604).
Нужно ли охлаждение при торцевом фрезеровании?
Для стали и чугуна твердосплавные пластины чаще работают всухую: перепады температур вызывают трещины. Для алюминия и нержавеющей стали охлаждение полезно.
Разделы каталога и статьи
- Фрезы торцевые насадные
- Пластины сменные фрезерные
- Пластины фрезерные APMT и APKT
- Пластины фрезерные круглые
- Пластины фрезерные квадратные
- Пластины фрезерные прочих форм
- Фрезы фасочные (зенковки) с механическим креплением т/с плас
- Комплектующие к резцам и фрезам (винты, прижимы, ключи, рыча
- Статья: маркировка фрезерных пластин APMT, APKT, RPMT
- Статья: как выбрать фрезерный патрон
Подскажем корпус и пластины под ваш станок и материал: напишите в чат на сайте.
Инструмент из статьи
 Фреза насадная торцовая 63х55х27 мм z6 с впаянными твердосплавными пластинами сплав Р30 FORCON Венгрия Фреза насадная торцовая 63х22(40мм) посадка 27мм z8 с впаянными твердосплавными пластинами сплав К20 FORCON Венгрия
 Фреза концевая к/х ф 40.0 мм КМ4 z=6 удлиненная 245х100 мм HSS-E Германия радиусная с торца R=20 (идеал)
 Фреза концевая к/х ф 25.0 КМ3 z=4 180х50 HSS ZPS Чехия (оригинальная упаковка) с торца радиусная R=12.5 Фреза концевая к/х ф 20.0 КМ3 z=6 160х63 HSS ZPS Чехия (оригинальная упаковка) с торца радиусная R=10 Фреза концевая к/х ф 20.0 КМ3 z=6 160х63 HSS ZPS Чехия (оригинальная упаковка) с торца радиусная R=3
 Фреза шпоночная ц/х твердосплавная монолитная ф 12.0 мм z=2 100х16 мм с торца радиусная R=6 Guhring (Германия) в оригинальной упаковке
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →