
 RU
 UA

Торцеві фрези: кут у плані 45°, 90° і високоподачні, крок зубів і як обрати діаметр
Торцеву фрезу обирають за трьома параметрами: кут у плані (частіше 90° для уступів і 45° для площин), крок зубів (крупний, дрібний, особливо дрібний) і діаметр відносно ширини обробки. Кут у плані визначає, як навантаження ділиться між віссю й стінкою та яка виходить стружка; крок — скільки зубів одночасно ріжуть; діаметр — стабільність врізання. Нижче — таблиці вибору, графік товщини стружки й типові помилки встановлення.
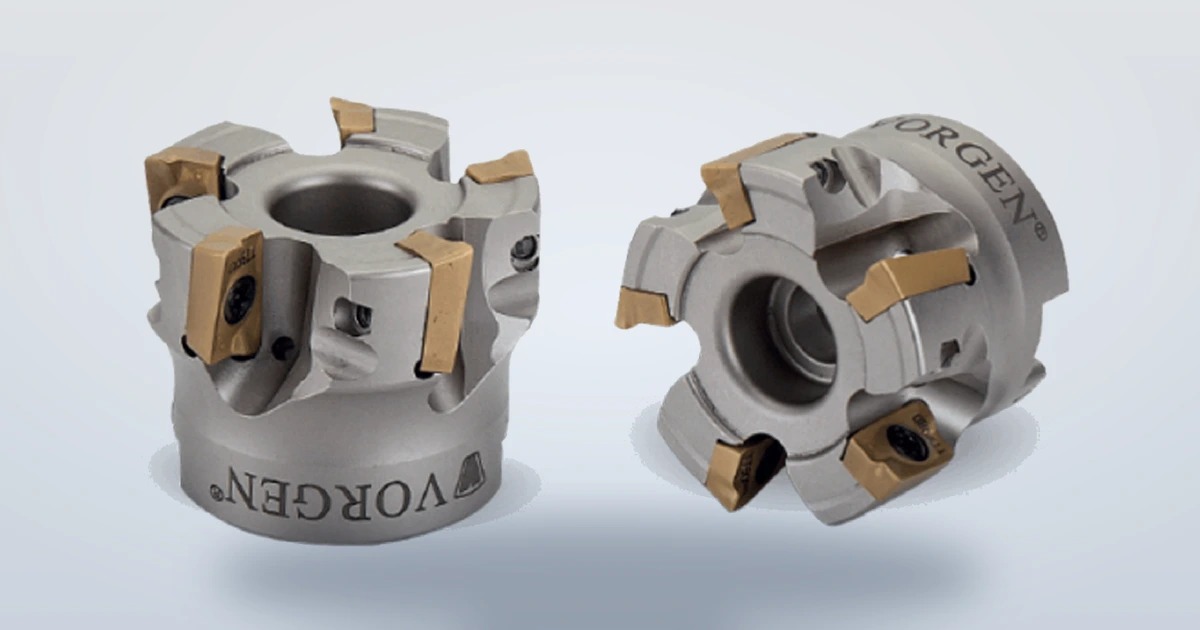
Кут у плані: 90°, 45° і високоподачні фрези
Кут у плані κ — кут між головною різальною кромкою й обробленою поверхнею. Від нього залежать напрямок сил різання й товщина стружки.
| Кут κ | Для чого | Плюси | Мінуси |
|---|---|---|---|
| 90° | уступи, пази, тонкі стінки, площини з буртиком | кут 90° у куті уступу; осьове навантаження мінімальне, стінка не видавлюється | навантаження лягає на пластину ударом; більша радіальна сила |
| 45° | площини, фаски, обробка чавуну й сталі | плавне врізання, тонша стружка (70 % від подачі на зуб), вища стійкість | немає кута 90°; глибина різу обмежена розміром пластини |
| 60–75° | універсальні, для сталей і чавуну | компроміс між 45° і 90° | рідше трапляються в каталогах |
| 10–20° (високоподачні) | чорнове фрезерування площин і кишень | дуже тонка стружка, подача в 2–4 рази вища, мале осьове навантаження | мала глибина різу (1–2 мм), чистовий припуск залишають |
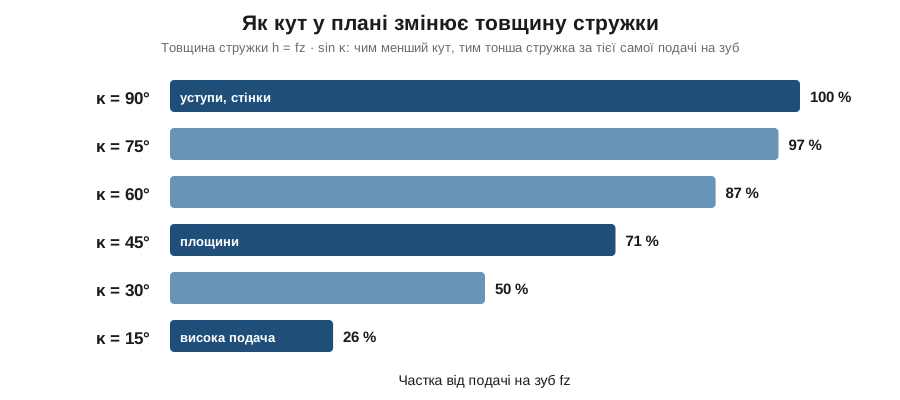
Тонша стружка — менше навантаження на кромку за тієї самої подачі на зуб. Тому при κ = 45° можна підняти подачу на зуб, а при високоподачних фрезах (10–20°) подача росте в рази. Але в кута в плані 45° і менше росте осьова сила: тонкі деталі можуть вібрувати.
Крок зубів: крупний, дрібний, особливо дрібний
Крок — кількість зубів за даного діаметра. Зуби потрібно добирати так, щоб у контакті завжди було 2–3 зуби: тоді навантаження рівне, вібрацій менше. Занадто дрібний крок забиває стружку, занадто крупний дає «вибивання» за малої ширини обробки.
| Крок | Коли брати | Матеріали |
|---|---|---|
| Крупний (рідкий) | слабкі верстати, великий виліт, глибокий різ, в’язкі матеріали; менше потужності й вібрацій | нержавійна сталь, алюміній, конструкційна сталь на чорнових |
| Дрібний | стандартний вибір: стабільне навантаження, гарна якість поверхні | сталь, чавун, загальне фрезерування |
| Особливо дрібний | жорсткі верстати, висока продуктивність, чавун, тонкий припуск | чавун, гартовані сталі, чистові операції |
Діаметр фрези та встановлення відносно заготовки
- Діаметр. Беріть на 20–50 % більше за ширину обробки (D ≈ 1,3–1,5 · ae): так пластина входить у матеріал плавно й не рве стружку.
- Положення за віссю. Не ставте фрезу строго по центру заготовки: зміщення 10–20 % діаметра спрямовує стружку й знижує вібрації.
- Врізання. Входьте по дузі або по дотичній, а не по нормалі: так пластина зустрічає матеріал тонкою стружкою.
- Оберти. n = 1000 · Vc / (π · D). Для сталі Vc 120–220 м/хв із твердосплавними пластинами; для чавуну 100–180; для алюмінію 300 і вище.
Помилки під час вибору й встановлення
| Помилка | Наслідок | Як виправити |
|---|---|---|
| Діаметр дорівнює ширині обробки | важке врізання, сколи пластини | взяти діаметр на 20–50 % більше |
| Дрібний крок на слабкому верстаті | перевантаження потужності, забивання стружкою | перейти на крупний крок |
| Фреза по центру заготовки | вібрації, рвана стружка | змістити на 10–20 % діаметра |
| Фреза 90° для чистової площини | ризики від гострих кутів пластин | використовувати зачисну пластину або 45° |
| Високоподачна фреза на великій глибині | втрата переваги, перевантаження | глибина не більше 1–2 мм |
Часті запитання
Яку торцеву фрезу взяти для площини: 45° чи 90°?
Для площини без уступу — 45°: плавне врізання, тонша стружка, вища стійкість. Для уступу й стінки — 90°.
Що таке високоподачна фреза?
Фреза з малим кутом у плані (10–20°) і круглими або спеціальними пластинами: стружка дуже тонка, подачу піднімають у кілька разів. Працює на малій глибині різу.
Як обрати крок зубів на старому верстаті?
Беріть крупний крок: менше зубів, менше потужності й вібрацій. Дрібний крок потрібен жорстким верстатам.
Чи можна ставити пластини іншої форми в корпус фрези?
Ні: гніздо розраховане на конкретну форму й розмір. Форму пластини вказують у паспорті корпусу (наприклад, SEKT 1204 або APKT 1604).
Чи потрібне охолодження під час торцевого фрезерування?
Для сталі й чавуну твердосплавні пластини частіше працюють всуху: перепади температур спричиняють тріщини. Для алюмінію й нержавійної сталі охолодження корисне.
Розділи каталогу та статті
- Фрезы торцевые насадные
- Пластины сменные фрезерные
- Пластины фрезерные APMT и APKT
- Пластины фрезерные круглые
- Пластины фрезерные квадратные
- Пластины фрезерные прочих форм
- Фрезы фасочные (зенковки) с механическим креплением т/с плас
- Комплектующие к резцам и фрезам (винты, прижимы, ключи, рыча
- Стаття: маркування фрезерних пластин APMT, APKT, RPMT
- Стаття: як обрати фрезерний патрон
Підкажемо корпус і пластини під ваш верстат і матеріал: напишіть у чат на сайті.
Інструмент зі статті
 Фреза насадна торцева 63х55х27 мм z6 із впаяними твердосплавними пластинами сплав Р30 FORCON Угорщина Фреза насадна торцева 63х22(40мм) посадка 27мм z8 із впаяними твердосплавними пластинами сплав К20 FORCON Угорщина
 Фреза кінцева к/х ф 40.0 мм КМ4 z=6 подовжена 245х100 мм HSS-E Німеччина радіусна з торця R=20 (ідеал)
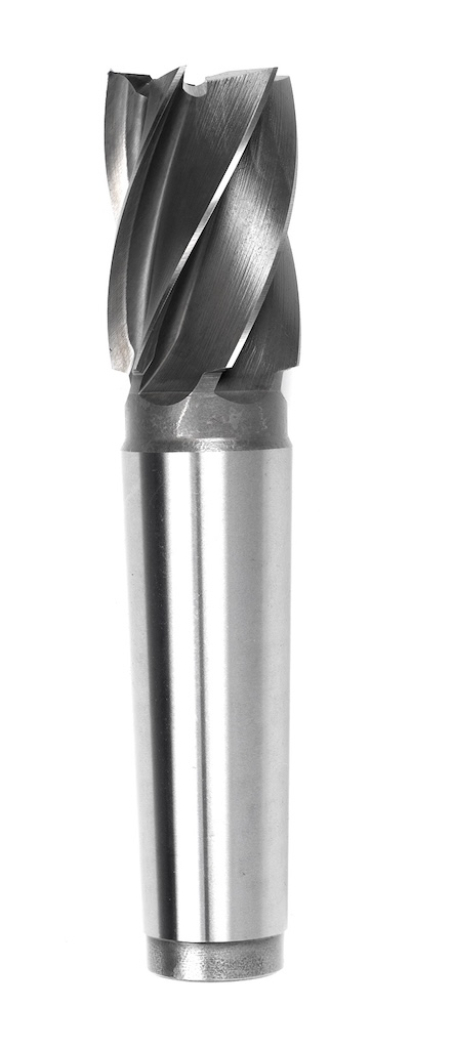 Фреза кінцева к/х ф 25.0 КМ3 z=4 180х50 HSS ZPS Чехія (оригінальна упаковка) з торця радіусна R=12.5 Фреза кінцева к/х ф 20.0 КМ3 z=6 160х63 HSS ZPS Чехія (оригінальна упаковка) з торця радіусна R=10 Фреза кінцева к/х ф 20.0 КМ3 z=6 160х63 HSS ZPS Чехія (оригінальна упаковка) з торця радіусна R=3
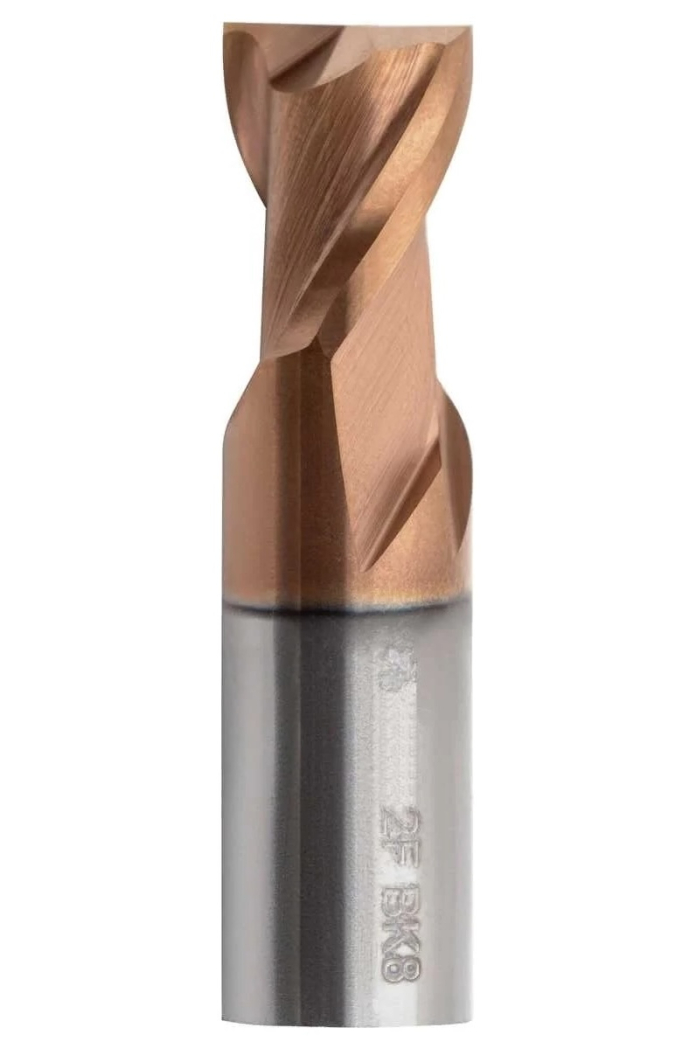 Фреза шпонкова ц/х твердосплавна монолітна ф 12.0 мм z=2 100х16 мм з торця радіусна R=6 Guhring (Німеччина) в оригінальному пакованні
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →