
 RU
 UA

Точение алюминия и цветных металлов: пластины NF, NM, NR, сплавы A10 и A30, скорости до 670 м/мин
Для алюминия и цветных металлов в каталоге КЗТС «Металлорежущий инструмент 2026–2027» предусмотрены три геометрии токарных пластин, NF (чистовая), NM (получистовая) и NR (черновая), и две марки без покрытия: A10 для стабильных условий и A30 для нестабильных. Скорости резания в таблице каталога доходят до 670 м/мин для деформируемого и литейного алюминия, а для латуни, бронзы и силуминов они заметно ниже, от 340 до 150 м/мин. Ниже разобрано, чем эти пластины отличаются друг от друга, какие формы к ним относятся, как читать поля подач и глубин, какие обороты получаются из этих скоростей и что делать с наростом. Всё, чего в каталоге нет, помечено словами «обычно» и «как правило».
Чем алюминий отличается от стали при точении
Каталог относит алюминиевые сплавы к группе N системы ISO и даёт для них твёрдость по Бринеллю: деформируемые сплавы 60–100 HB, литейные 75–90 HB, силумины (кремния не менее 8 %) 130 HB. Для сравнения, углеродистая сталь в группе P1 имеет 125–150 HB, а легированная до 350 HB. Латунь в этой же таблице 110 HB, бронза 90 HB. Материал мягкий, и отсюда вытекают почти все особенности инструмента, но сами причины в каталоге не расписаны, поэтому дальше они даны как общая практика.
- Налипание. Мягкий и вязкий металл схватывается с кромкой и образует нарост. Каталог называет «налипание» среди причин нароста и прямо упоминает чистый алюминий (стр. 190).
- Нужна острая кромка и положительный передний угол. По общему правилу каталога (стр. 187) положительный угол снижает силы резания и подходит для мягких материалов, поэтому геометрия NF выполнена позитивной.
- Покрытия не используются. Обе алюминиевые марки каталога, A10 и A30, без покрытия. Почему так, каталог не поясняет. Обычно объясняют так: острая и гладкая кромка важнее износостойкого слоя, а у покрытой пластины кромка округлена. О том, что дают покрытия на других материалах, написано в статье Покрытия инструмента.
- Стружка. Алюминий даёт длинную стружку, и при высоких скоростях её много. Обычно ей нужно свободное место и подача СОЖ, иначе она наматывается на деталь и державку.
- Высокие обороты. Скорости в сотни метров в минуту означают тысячи оборотов в минуту; об этом ниже, в разделе про скорости.
Общая картина выбора пластины под материал есть в статье Инструмент по обрабатываемому материалу, а система ISO-групп и выбора марки разобрана в статье Сменные многогранные пластины. Здесь только алюминий и родственные ему цветные металлы.
Три геометрии: NF, NM и NR
Первая буква N в названии означает группу цветных металлов, вторая даёт нагрузку: F чистовая, M получистовая, R черновая. Так сделаны и стальные геометрии PF, PM, PR (о них подробно в статье Стружколомы токарных пластин). Расшифровка F, M, R словами finish, medium, rough в каталоге не приводится, это общепринятое толкование.
| Геометрия | Что заявляет каталог (стр. 145–146) | fn, мм/об | ap, мм | Формы пластин по каталогу | Углы на разрезе, вершина / грань |
|---|---|---|---|---|---|
| NF | чистовая; позитивная геометрия односторонних пластин для мягких материалов группы N | 0,03–0,5 | 0,1–4,5 | CCMT, CCGT, DCMT, DCGT, SCMT, RCGT, SCGT, TCMT, TCGT, VCMT; в таблицах артикулов есть CCGT, DCGT, RCGT, SCGT, TCGT, VCGT | 20° / 33° |
| NM | получистовая и лёгкая черновая обработка цветных металлов; низкие силы резания за счёт положительного исполнения передней поверхности; сделана на основе геометрии MS | 0,1–0,6 | 1,0–6,0 | CNMG, WNMG; в таблицах также TNMM | 14° / 9° |
| NR | черновая обработка алюминиевых сплавов; прочная кромка, работа по корке и с ударом, прерывистое резание на низких и средних скоростях при высоких подачах | 0,2–1,0 | 2,0–10,0 | CNMM, SNMM | 13° и 22° / 10° и 21° |
Числа в последнем столбце подписаны на разрезах каталога: первое для сечения через вершину, второе для сечения вдоль грани. Какой именно это угол, каталог не говорит, поэтому выводить по ним передний угол не стоит, а сравнивать геометрии между собой можно: у NF оба числа самые большие, то есть острая лёгкая кромка, у NR кромка усилена. Каталог также называет NR первым выбором при замене напайного инструмента: пластина рассчитана на корку и удар.
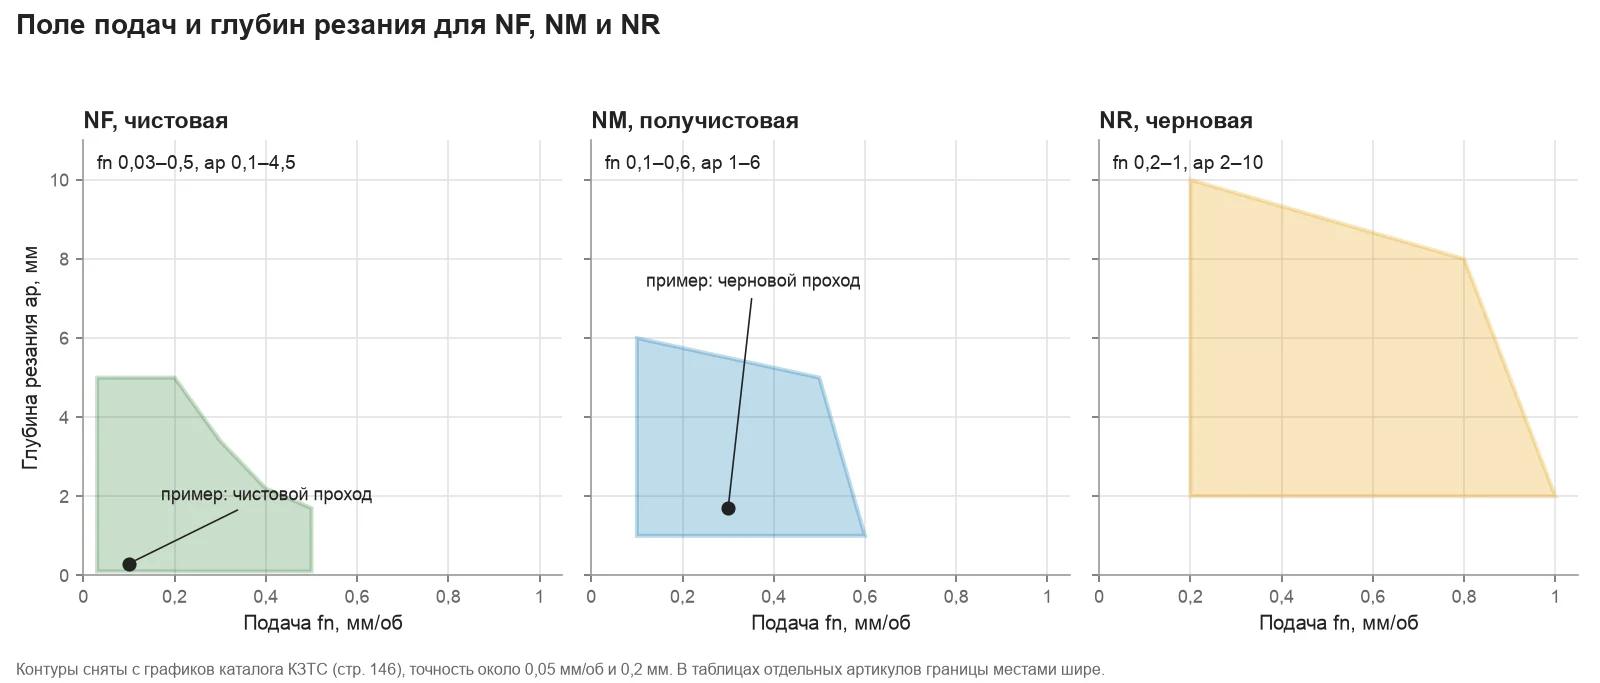
На рисунке видно то, чего не видно из строки «fn от и до, ap от и до». Поля многоугольные: у NF подача 0,5 мм/об допустима только при глубине до 1,7 мм, а глубина 5 мм только при подаче до 0,2. У NR на подаче 1,0 допустима лишь глубина около 2 мм, а полные 10 мм доступны на подаче 0,2. Чем ближе к «срезанному» углу, тем хуже стружкодробление и выше нагрузка, поэтому рабочую точку лучше держать внутри поля, а не на границе. Контуры сняты нами с графиков каталога на стр. 146, точность около 0,05 мм/об и 0,2 мм.
Есть и расхождения внутри каталога. Сводка на стр. 146 даёт для NF глубину до 4,5 мм, а график доходит до 5, и в таблицах артикулов TCGT-16T308 указано 5,5 мм при подаче до 0,6. Для NR в таблицах артикулов подача доходит до 2,0 мм/об (CNMM-190624), а глубина у CNMM-120408 начинается с 1,0 мм, хотя сводное поле начинается с 2,0. Поэтому для конкретной пластины сверяйтесь со строкой её артикула, а сводное поле считайте ориентиром.
Какие формы идут под какую геометрию
NF относится к позитивным односторонним пластинам с потайным отверстием (буквы «GT» в конце кода формы: G на третьей позиции, T на четвёртой). Это CCGT, DCGT, RCGT, SCGT, TCGT и VCGT. Задний угол у всех 7°: на чертежах каталога стр. 147–149 стоит 7°, и это соответствует букве C на второй позиции ISO-кода. Как читать такой код целиком, подробно описано в статье Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG.
Буква G в третьей позиции означает класс допуска. По таблице каталога (стр. 108) у класса G допуск положения вершины ±0,025 мм, вписанной окружности ±0,025 мм, толщины ±0,13 мм. У пластин NM и NR третья буква M: допуск положения вершины ±0,08–0,18 мм, вписанной окружности ±0,05–0,13 мм. Как эти пластины изготовлены, каталог не говорит; обычно класс G связывают со шлифовкой по периметру. Что дают разные классы на практике, разобрано в статье Допуски сменных пластин.
| Форма | Код размера | L (для RCGT диаметр d), мм | s, мм | Радиус r, мм | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|
| CCGT | 0602 | 6,5 | 2,38 | 0,2; 0,4; 0,8 | 0,02–0,5 | 0,05–3,0 |
| CCGT | 09T3 | 9,7 | 3,97 | 0,2; 0,4; 0,8 | 0,02–0,5 | 0,05–4,5 |
| CCGT | 1204 | 12,7 | 4,76 | 0,2; 0,4; 0,8 | 0,02–0,6 | 0,05–5,0 |
| DCGT | 0702 | 7,8 | 2,38 | 0,2; 0,4 | 0,05–0,15 | 0,5–1,5 |
| DCGT | 11T3 | 11,6 | 3,97 | 0,2; 0,4; 0,8 | 0,05–0,25 | 0,5–3,5 |
| RCGT | 0803MO | d = 8 | 3,18 | без радиуса | 0,05–1,0 | 0,5–4,0 |
| RCGT | 10T3MO | d = 10 | 3,97 | без радиуса | 0,05–1,0 | 0,5–5,0 |
| RCGT | 1204MO | d = 12 | 4,76 | без радиуса | 0,05–1,0 | 0,5–6,0 |
| SCGT | 09T3 | 9,525 | 3,97 | 0,2; 0,4; 0,8 | 0,02–0,4 | 0,1–4,5 |
| SCGT | 1204 | 12,7 | 4,76 | 0,2; 0,4; 0,8 | 0,02–0,6 | 0,1–5,0 |
| TCGT | 0902 | 9,5 | 2,38 | 0,2; 0,4 | 0,02–0,2 | 0,3–2,5 |
| TCGT | 1102 | 11 | 2,38 | 0,2; 0,4; 0,8 | 0,05–0,4 | 0,5–3,5 |
| TCGT | 16T3 | 16,5 | 3,97 | 0,2; 0,4; 0,8 | 0,1–0,6 | 0,75–5,5 |
| VCGT | 1103 | 11,1 | 3,18 | 0,2; 0,4 | 0,02–0,4 | 0,05–3,5 |
| VCGT | 1604 | 16,6 | 4,76 | 0,2; 0,4; 0,8; 1,2 | 0,05–0,6 | 0,05–5,0 |
В таблице самые широкие диапазоны по всем радиусам данного размера; у конкретной пластины с радиусом 0,2 они уже. Например, у CCGT-060202 подача 0,02–0,2 мм/об, у CCGT-060208 уже 0,02–0,5. Закономерность простая: чем больше радиус при вершине, тем выше допустимая подача. В названии «CCGT 09T304 NF» код 09T3 означает размер, 04 радиус 0,4 мм, NF геометрию. Для радиуса 0,2 мм у марки A30 в каталоге стоит значок «+»: изготовление после согласования объёмов, то есть такая комбинация изготавливается только по согласованию.
Каталог перечисляет в NF также CCMT, DCMT, SCMT, TCMT и VCMT (с допуском M), но в таблицах артикулов алюминиевой части их нет, там только шлифованные «GT». Кроме того, в перечне на стр. 146 указан VCMT, а в таблице артикулов стоит VCGT; это ещё одно расхождение внутри каталога.
NM и NR сделаны на негативных пластинах с нулевым задним углом (буква N на второй позиции). Как правило, такой пластине нужна негативная державка. Глубину резания у них ограничивает не только поле геометрии, но и длина режущей кромки, как считать этот предел по форме, разобрано в статье Максимальная глубина резания пластины.
| Геометрия | Форма | Размер | L, мм | s, мм | Радиус r, мм | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|---|
| NM | CNMG | 1204 | 12,7 | 4,76 | 0,4; 0,8; 1,2 | 0,1–0,6 | 1,0–6,0 |
| NM | WNMG | 0804 | 8,7 | 4,76 | 0,4; 0,8; 1,2 | 0,1–0,6 | 1,0–6,0 |
| NM | TNMM (левые и правые) | 2204 | 22 | 4,76 | 0,4; 0,8; 1,2 | режимы в каталоге не указаны | |
| NR | CNMM | 1204 | 12,7 | 4,76 | 0,8 | 0,1–1,0 | 1,0–6,0 |
| NR | CNMM | 1906 (в таблице каталога 1904) | 19,3 | 6,35 | 0,8; 1,2; 1,6; 2,4 | 0,2–2,0 | 1,0–9,0 |
| NR | SNMM | 1906 | 19,05 | 6,35 | 1,6; 2,4; 3,2 | режимы в каталоге не указаны | |
В таблице размеров каталога у CNMM стоит код 1904, но артикулы пишутся CNMM-1906xx, а толщина 6,35 мм соответствует коду 06, так что 1904 выглядит опечаткой. У TNMM и SNMM в таблицах режимов подач и глубин нет, и в этих случаях ориентироваться приходится на поле геометрии из таблицы выше. Для SNMM заголовок раздела в каталоге «получистовая обработка», хотя NR описана как черновая; это ещё одна неточность каталога.
Сплавы A10 и A30
В алюминиевых таблицах каталога встречаются только две марки: A10 и A30. Обе без покрытия, на особомелкозернистой основе ВК (группа вольфрам-кобальт). Выбираются они по тому же правилу, что и стальные ступени: A10 отмечена значком стабильных условий (станок современный, заготовка жёстко закреплена, глубина постоянная, нет ударов), A30 значком нестабильных. Подробно о том, как читать эти значки и как устроены марки КЗТС, написано в статье Марки твёрдого сплава КЗТС.
| Показатель | A10 | A30 |
|---|---|---|
| Основа и покрытие | ВК, особомелкозернистая; без покрытия | ВК, особомелкозернистая; без покрытия |
| Диапазон ISO по диаграмме каталога (оценка ±5) | N05–N20 | N15–N30; дополнительно M20–M35 и S15–S25 |
| Назначение (каталог, стр. 174) | износостойкая, чистовая обработка цветных металлов | черновая обработка цветных металлов и некоторых коррозионно-стойких сталей; названа первым выбором для чернового точения титановых сплавов в нестабильных условиях |
| Условия резания в матрицах NF и NM | стабильные (зелёный значок) | нестабильные (оранжевый значок) |
| Условия резания в матрице NR (стр. 152) | нестабильные (оранжевый) | тяжёлые (красный значок) |
| Подача в таблице скоростей (стр. 175), мм/об | 0,1–0,2 | 0,2–0,5 |
Обратите внимание на строку про NR: у черновой геометрии на односторонних пластинах CNMM и SNMM значки сдвинуты на ступень. A10 там отмечена как марка для нестабильных условий, A30 для тяжёлых. Объяснение простое: NR делается для корки и удара, то есть заведомо не для спокойных условий.
В статье Твёрдые сплавы по ГОСТ 3882-74 для A10 и A30 приведены аналоги и диапазоны по данным дилера, а в каталоге КЗТС раздела «Токарный инструмент» аналог не указан, и у A10 показан только диапазон N05–N20, поэтому при расхождении ориентируйтесь на каталог завода.
Скорости резания: от 670 до 150 м/мин
Каталог даёт скорость резания для каждой пары «марка и группа материала» в таблице на стр. 175. Диапазон записан от большего числа к меньшему, и под таблицей сказано, что эти пределы базовые: их корректируют по условиям обработки и требуемой стойкости.
| Группа | Материал | Твёрдость, HB | A10, Vc, м/мин (fn 0,1–0,2) | A30, Vc, м/мин (fn 0,2–0,5) |
|---|---|---|---|---|
| N16 | алюминиевые сплавы деформируемые | 60–100 | 670–500 | 500–370 |
| N17 | алюминиевые сплавы литейные | 75–90 | 670–500 | 500–370 |
| N18 | силумины, Si не менее 8 % | 130 | 270–210 | 220–150 |
| N19 | медь и сплавы на её основе: латунь | 110 | 320–270 | 280–210 |
| N20 | медь и сплавы на её основе: бронза | 90 | 340–290 | 290–220 |
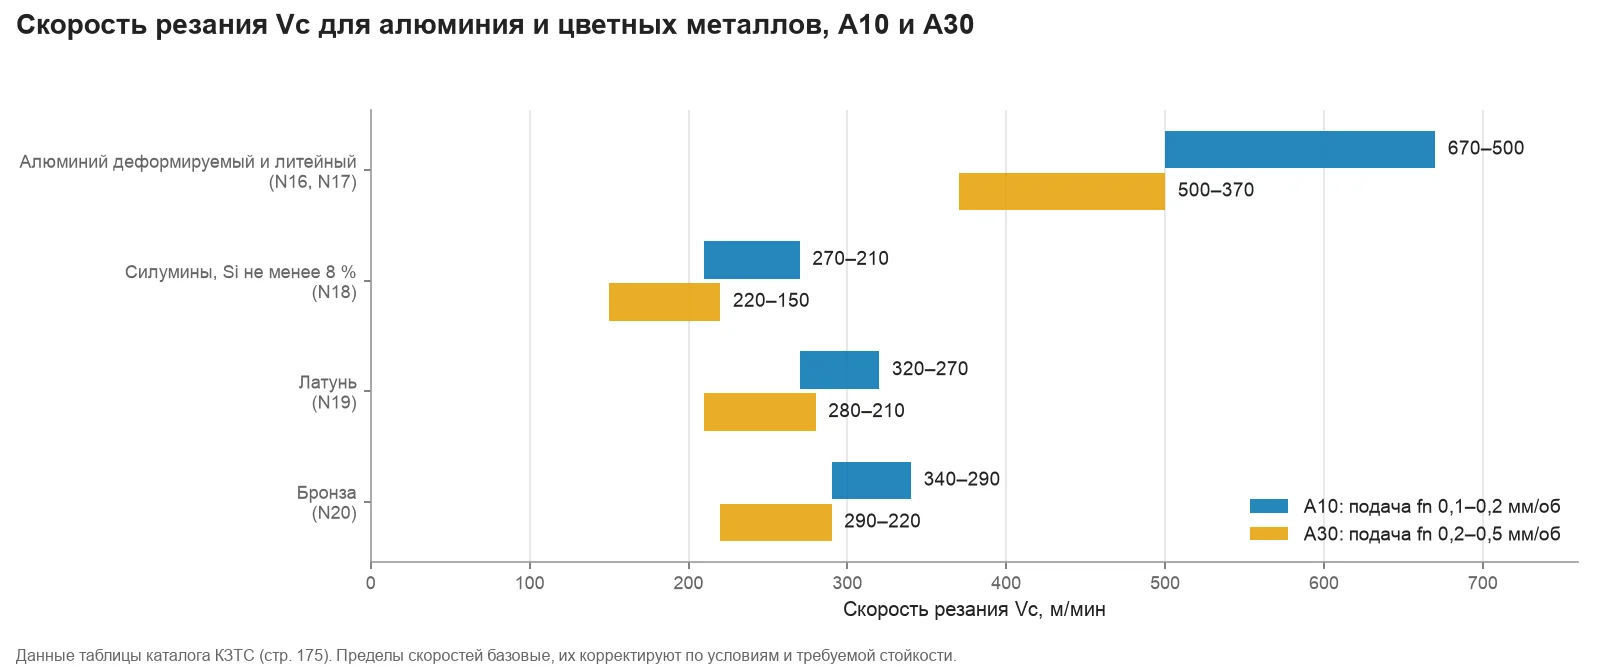
Из таблицы видны три вещи. Во-первых, алюминий режут примерно вдвое быстрее, чем латунь и бронзу, и в 2,3–2,5 раза быстрее силуминов. Во-вторых, марка A30 в каждой строке медленнее A10: для деформируемого алюминия верхняя граница 500 против 670, то есть примерно на четверть ниже. Каталог причин не называет; обычно более прочную марку для тяжёлых условий используют на более низких скоростях. В-третьих, подачи у марок разные: у A10 в таблице скоростей 0,1–0,2 мм/об, у A30 0,2–0,5. Это подача для связки «марка плюс скорость», тогда как поле геометрии NF, NM, NR шире. Брать нужно пересечение: подачу и из таблицы марки, и из поля пластины.
Обороты из скорости считаются по формуле каталога (стр. 191): n = 1000 · Vc / (π · D), где D диаметр заготовки в миллиметрах. Это расчёт по формуле каталога; станочные ограничения в нём не учтены.
| Диаметр D, мм | Vc = 200 м/мин | Vc = 370 м/мин | Vc = 500 м/мин | Vc = 670 м/мин |
|---|---|---|---|---|
| 20 | 3 183 | 5 889 | 7 958 | 10 663 |
| 40 | 1 592 | 2 944 | 3 979 | 5 332 |
| 60 | 1 061 | 1 963 | 2 653 | 3 554 |
| 100 | 637 | 1 178 | 1 592 | 2 133 |
Таблица показывает, почему верхнюю границу каталога редко удаётся использовать целиком: для заготовки диаметром 20 мм 670 м/мин означает больше 10 тысяч оборотов в минуту, а многие токарные станки и патроны к этому не рассчитаны. Как правило, скорость в итоге ограничивают предельные обороты шпинделя, допустимые обороты патрона, биение и неуравновешенность заготовки (особенно литья), а не сама пластина. Это общая практика, в каталоге она не обсуждается.
Нарост, налипание и другие проблемы
В таблице износа каталога (стр. 190) для нароста названы три причины: низкая скорость, отсутствие заднего угла и налипание (нержавейка, чистый алюминий). Меры такие: поднять скорость или выбрать более скоростную пластину, взять пластину с задним углом, дать обильную СОЖ. Для алюминия это самая частая проблема, но не единственная.
| Что видно | Вероятная причина | Что менять первым | Основание |
|---|---|---|---|
| Нарост на кромке, задиры на поверхности | низкая скорость, нет заднего угла, налипание | поднять скорость в границах таблицы; убедиться, что пластина с задним углом (у NF он 7°) и кромка не изношена; подать СОЖ в зону резания | каталог, стр. 190 |
| Скол или поломка при корке, ударе, литье | хрупкая марка, перегрузка, недостаточно прочная геометрия | перейти с A10 на A30 и с NM на NR; уменьшить подачу или глубину | каталог, стр. 190; привязка к A30 и NR выведена из таблицы марок |
| Быстрый износ по задней поверхности на силумине | слишком высокая скорость или недостаток износостойкости | снизить скорость до диапазона N18 (270–210 для A10); для стабильных условий оставить A10 | каталог, стр. 190; роль кремния как абразива, как правило, объясняют общей практикой |
| Длинная лента стружки, наматывание на деталь | подача или глубина ниже рабочего поля геометрии | поднять подачу в пределах поля; на получистовой и черновой работе взять NM или NR вместо NF; подать СОЖ потоком | общая практика |
| Размер «уходит» от прохода к проходу | нагрев детали, деформация тонкостенной заготовки в патроне | снизить усилие зажима, дать детали остыть, оставить припуск на чистовой проход | общая практика |
Износ пластин в целом (семь видов и что менять в режимах в первую очередь) разобран отдельно в статье Износ пластин. Для алюминия добавим одно практическое замечание: если нарост появился, а скорость уже у верхней границы таблицы, проблема чаще всего в самой кромке, то есть в изношенной или неподходящей пластине, а не в режимах.
Латунь, бронза, силумины и другие цветные металлы
Каталог относит латунь (N19) и бронзу (N20) к «меди и сплавам на её основе» и для них даёт те же две марки, A10 и A30, с более низкими скоростями (таблица выше). Силумины (N18) выделены отдельно, потому что скорость для них почти вдвое ниже, чем для чистых алюминиевых сплавов. Чистой меди, магния, пластмасс и композитов отдельными строками в таблице нет. Титан в каталоге относится не к группе N, а к группе S. Для него A30 тоже указана в таблице скоростей: 140–100 м/мин для технически чистого титана и 55–40 м/мин для сплавов альфа+бета при подаче 0,1–0,5 мм/об. Это уже другая тема, титану в каталоге отведена отдельная группа.
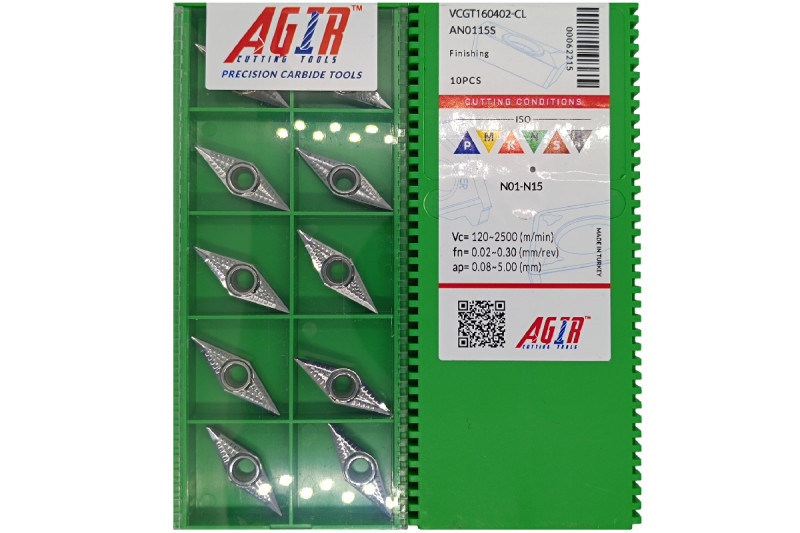
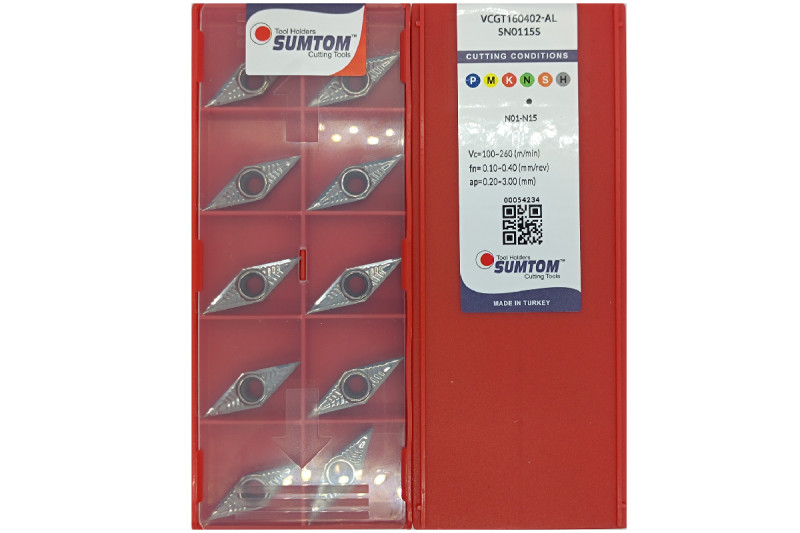
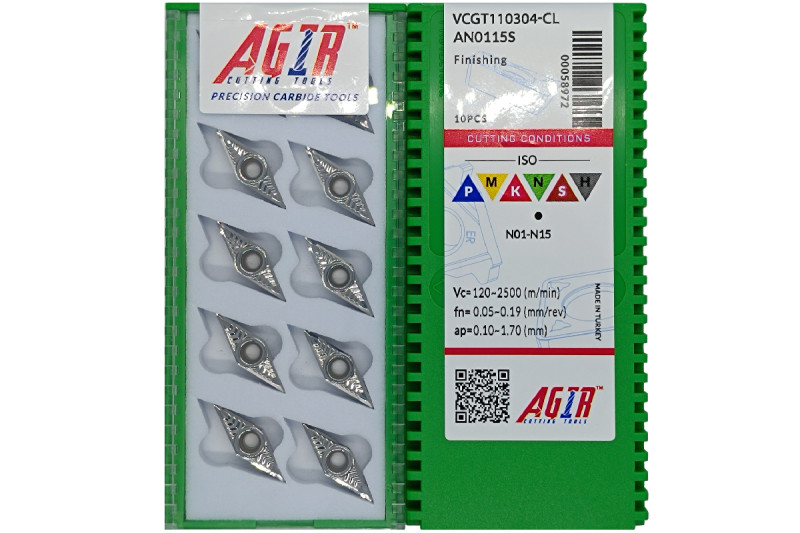
В ассортименте магазина встречаются и токарные пластины по алюминию других производителей, например с индексами -AL, -CL, -CL4 или -FL в конце названия (CCGT 060202-AL, CCGT 060204-CL и подобные). У каждого завода свои названия геометрий и свои диапазоны, поэтому NF, NM, NR из каталога КЗТС переносить на них по буквам нельзя; подачи и глубины берите из карточки конкретной пластины.
Пример подбора: вал диаметром 60 мм из деформируемого алюминия
Задача: наружное продольное точение заготовки диаметром 60 мм из деформируемого алюминиевого сплава (группа N16), жёсткое закрепление, постоянный припуск, готовый размер 56 мм. Снимаем 2 мм на сторону в два прохода. Расчёт ниже ориентировочный, на станке он не проверялся.
- Группа материала. Деформируемый алюминий, N16. Подходят геометрии N: NF, NM, NR; обе марки A10 и A30 имеют для N16 строки в таблице скоростей.
- Черновой проход, глубина 1,7 мм. Это ниже сводного нижнего порога NR (2,0 мм) и внутри поля NM (1,0–6,0 мм), поэтому берём получистовую геометрию. Пластина CNMG 120408 NM: подача 0,15–0,5 мм/об, глубина 1,0–6,0 мм. Берём подачу 0,3 мм/об. Эта точка попадает внутрь поля на рис. 1 с запасом по обеим осям.
- Марка для чернового прохода. Подача 0,3 лежит в диапазоне A30 (0,2–0,5), у A10 диапазон 0,1–0,2. Значит, A30, а скорость берём из её диапазона для N16, 500–370 м/мин, например 450 м/мин. Обороты по формуле для D = 60 мм: n = 1000 · 450 / (π · 60), то есть около 2 390 об/мин. Скорость съёма Q = Vc · fn · ap = 450 · 0,3 · 1,7, около 230 см³/мин (формула каталога, стр. 191).
- Чистовой проход, глубина 0,3 мм. После чернового прохода диаметр 56,6 мм. Берём NF на шлифованной пластине CCGT 09T304: подача 0,02–0,4 мм/об, глубина 0,1–4,0 мм, радиус 0,4 мм. Подача 0,1 мм/об, марка A10, стабильные условия: диапазон скорости для N16 670–500 м/мин, берём 600. Обороты для D = 56,6 мм: n = 1000 · 600 / (π · 56,6), около 3 370 об/мин. Проверьте, что станок и патрон допускают такие обороты.
- Качество поверхности. Теоретическая высота неровностей от формы вершины Rz = fn² / (8 · r) = 0,1² / (8 · 0,4) ≈ 0,003 мм, то есть около 3 мкм. Формула общеизвестная, в каталоге её нет; реальная шероховатость зависит от нароста, вибраций и состояния кромки.
- Если появилась корка или удар. На литой заготовке с коркой переходим на NR (CNMM 1204 или 1904) и марку A30 (по матрице NR для тяжёлых условий), подачу и глубину берём из строки артикула.
Типичные ошибки при точении алюминия
- Брать стальную пластину с покрытием. Каталог для алюминия предлагает только пластины N-геометрий и марки без покрытия. Покрытая пластина с закрытым стружколомом для стали, как правило, налипает и режет с большим усилием.
- Ставить подачу ниже нижней границы поля. У NF нижний предел 0,03 мм/об. Ниже стружка обычно тонкая, идёт лентой, а кромка больше трёт, чем режет.
- Ставить NR на глубину меньше 2 мм. Это нижняя граница сводного поля NR. Для малых глубин есть NM и NF.
- Брать скорость из таблицы без проверки оборотов. Верхняя граница каталога для малого диаметра даёт тысячи оборотов, которые станок и патрон могут не допускать.
- Путать A10 и A30 по принципу «чем крепче, тем лучше». A30 прочнее, но в таблице у неё ниже скорости; для чистовой работы в стабильных условиях каталог называет A10.
- Не проверять допуск пластины. Для точного диаметра берут пластину с буквой G (допуск вписанной окружности ±0,025 мм), а не M.
- Считать, что сводное поле NF справедливо для любого радиуса. Для радиуса 0,2 мм подача и глубина уже, чем для 0,8 мм, см. таблицу выше.
- Работать изношенной пластиной. На алюминии нарост растёт быстро; при первых признаках налипания лучше сменить кромку.
- Переносить названия между производителями. NF и NM у КЗТС, FL и CL у других заводов обозначают разные геометрии.
Частые вопросы
Можно ли точить алюминий обычной пластиной для стали?
Технически можно, но результат обычно хуже: покрытая пластина с округлённой кромкой и стальным стружколомом налипает, режет с большим усилием и хуже дробит стружку. Каталог КЗТС для алюминия предлагает отдельные пластины NF, NM, NR и непокрытые марки A10 и A30.
Что значит NF в обозначении CCGT 09T304 NF?
NF указывает геометрию: чистовая позитивная для мягких материалов группы N, подача 0,03–0,5 мм/об и глубина 0,1–4,5 мм по сводке каталога (для конкретной пластины границы в её строке). CCGT 09T304: ромб 80°, задний угол 7°, класс допуска G, потайное отверстие и стружколом с одной стороны, размер 09T3 (вписанная окружность 9,525 мм, толщина 3,97 мм), радиус 0,4 мм.
Что выбрать, A10 или A30?
Для чистового и получистового точения при жёстком креплении и постоянной глубине каталог отмечает A10. Для чернового точения, переменной глубины, корки и литья отмечена A30; на пластинах NR значки сдвинуты: A10 для нестабильных условий, A30 для тяжёлых. Если сомневаетесь, посмотрите значок в матрице именно вашей пластины.
Какая скорость резания допустима для алюминия?
По таблице каталога для деформируемых и литейных сплавов A10 дана в диапазоне 670–500 м/мин, A30 в диапазоне 500–370 м/мин. Для силуминов 270–210 и 220–150 м/мин. Это базовые пределы, их корректируют по условиям и стойкости, а на деле скорость часто ограничивают обороты станка.
Почему у A10 подача 0,1–0,2, а у NF до 0,5?
Это разные таблицы. На стр. 175 подача дана для пары «марка плюс скорость», на стр. 146–152 для геометрии и конкретного артикула. Каталог этого расхождения не объясняет. Практически берут значение из пересечения диапазонов: подачу и из таблицы марки, и из поля пластины.
Подходят ли эти пластины для латуни и бронзы?
В каталоге для латуни (N19) и бронзы (N20) приведены строки в таблице скоростей марок A10 (320–270 и 340–290 м/мин) и A30 (280–210 и 290–220 м/мин). Чистая медь, магниевые сплавы и пластмассы отдельно в таблице не названы; для них скорости и подачи нужно уточнять у производителя пластин.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CCGT, CNMG, CNMM
- Пластины токарные ромбические 55° (D): DCGT
- Пластины токарные квадратные (S): SCGT, SNMM
- Пластины токарные треугольные (T): TCGT, TNMM
- Пластины токарные ромбические 35° (V): VCGT
- Пластины токарные тригональные 80° (W): WNMG
- Пластины токарные круглые и прочих форм: RCGT
- Резцы (державки) для наружного точения
- Пластины сменные отрезные и канавочные
Не уверены, какая геометрия и марка нужны для вашего сплава? Напишите в чат на сайте материал заготовки, глубину резания и подачу: подберём пластину и державку.
Инструмент из статьи
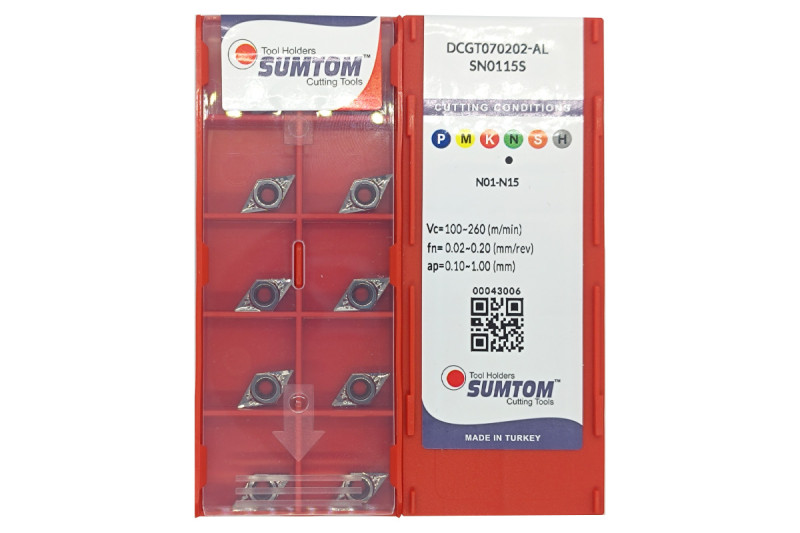 Твердосплавная пластина токарная по алюминию DCGT 070202-AL SN0115S SUMTOM



Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →