
 RU
 UA

Точіння алюмінію та кольорових металів: пластини NF, NM, NR, сплави A10 і A30, швидкості до 670 м/хв
Для алюмінію та кольорових металів у каталозі КЗТС «Металорізальний інструмент 2026–2027» передбачено три геометрії токарних пластин: NF (чистова), NM (напівчистова) і NR (чорнова), та два сплави без покриття: A10 для стабільних умов і A30 для нестабільних. Швидкості різання в таблиці каталогу сягають 670 м/хв для деформованого й ливарного алюмінію, а для латуні, бронзи та силумінів вони помітно нижчі, від 340 до 150 м/хв. Нижче розібрано, чим ці пластини відрізняються одна від одної, які форми до них належать, як читати поля подач і глибин, які оберти виходять із цих швидкостей і що робити з наростом. Усе, чого в каталозі немає, позначено словами «зазвичай» і «як правило».
Чим алюміній відрізняється від сталі під час точіння
Каталог відносить алюмінієві сплави до групи N системи ISO і дає для них твердість за Брінеллем: деформовані сплави 60–100 HB, ливарні 75–90 HB, силуміни (кремнію не менше 8 %) 130 HB. Для порівняння, вуглецева сталь у групі P1 має 125–150 HB, а легована до 350 HB. Латунь у цій самій таблиці 110 HB, бронза 90 HB. Матеріал м’який, і звідси випливає майже все, що відрізняє інструмент для нього, але самі причини в каталозі не розписано, тому далі вони подані як загальна практика.
- Налипання. М’який і в’язкий метал схоплюється з крайкою й утворює наріст. Каталог називає «налипання» серед причин нароста й прямо згадує чистий алюміній (стор. 190).
- Потрібні гостра крайка й додатний передній кут. За загальним правилом каталогу (стор. 187) додатний кут знижує сили різання й підходить для м’яких матеріалів, тому геометрію NF виконано позитивною.
- Покриттів не застосовують. Обидва алюмінієві сплави каталогу, A10 і A30, без покриття. Чому так, каталог не пояснює. Зазвичай пояснюють так: гостра й гладенька крайка важливіша за зносостійкий шар, а в пластини з покриттям крайка округлена. Про те, що дають покриття на інших матеріалах, написано в статті Покриття інструмента.
- Стружка. Алюміній дає довгу стружку, і за високих швидкостей її багато. Зазвичай їй потрібне вільне місце й подача МОР, інакше вона намотується на деталь і державку.
- Високі оберти. Швидкості в сотні метрів за хвилину означають тисячі обертів за хвилину; про це нижче, у розділі про швидкості.
Загальну картину вибору пластини під матеріал подано в статті Інструмент за оброблюваним матеріалом, а систему ISO-груп і вибору марки розібрано в статті Змінні багатогранні пластини. Тут лише алюміній і споріднені з ним кольорові метали.
Три геометрії: NF, NM і NR
Перша літера N в назві означає групу кольорових металів, друга дає навантаження: F чистова, M напівчистова, R чорнова. Так само влаштовано й сталеві геометрії PF, PM, PR (про них докладно в статті Стружколами токарних пластин). Розшифровку F, M, R словами finish, medium, rough у каталозі не наведено, це загальноприйняте тлумачення.
| Геометрія | Що заявляє каталог (стор. 145–146) | fn, мм/об | ap, мм | Форми пластин за каталогом | Кути на розрізі, вершина / грань |
|---|---|---|---|---|---|
| NF | чистова; позитивна геометрія односторонніх пластин для м’яких матеріалів групи N | 0,03–0,5 | 0,1–4,5 | CCMT, CCGT, DCMT, DCGT, SCMT, RCGT, SCGT, TCMT, TCGT, VCMT; у таблицях артикулів є CCGT, DCGT, RCGT, SCGT, TCGT, VCGT | 20° / 33° |
| NM | напівчистове й легке чорнове оброблення кольорових металів; низькі сили різання завдяки додатному виконанню передньої поверхні; зроблена на основі геометрії MS | 0,1–0,6 | 1,0–6,0 | CNMG, WNMG; у таблицях також TNMM | 14° / 9° |
| NR | чорнове оброблення алюмінієвих сплавів; міцна крайка, робота по кірці й з ударом, переривчасте різання на низьких і середніх швидкостях за високих подач | 0,2–1,0 | 2,0–10,0 | CNMM, SNMM | 13° і 22° / 10° і 21° |
Числа в останньому стовпці підписано на розрізах каталогу: перше для перерізу через вершину, друге для перерізу вздовж грані. Який саме це кут, каталог не каже, тому виводити з них передній кут не варто, а порівнювати геометрії між собою можна: у NF обидва числа найбільші, тобто гостра легка крайка, у NR крайку підсилено. Каталог також називає NR першим вибором під час заміни напаяного інструмента: пластина розрахована на кірку й удар.

На рисунку видно те, чого не видно з рядка «fn від і до, ap від і до». Поля багатокутні: у NF подача 0,5 мм/об допустима лише за глибини до 1,7 мм, а глибина 5 мм лише за подачі до 0,2. У NR за подачі 1,0 допустима лише глибина близько 2 мм, а повні 10 мм доступні за подачі 0,2. Чим ближче до «зрізаного» кута, тим гірше дроблення стружки й вище навантаження, тому робочу точку краще тримати всередині поля, а не на межі. Контури зняті нами з графіків каталогу на стор. 146, точність близько 0,05 мм/об і 0,2 мм.
Є й розбіжності всередині каталогу. Зведення на стор. 146 дає для NF глибину до 4,5 мм, а графік сягає 5, і в таблицях артикулів TCGT-16T308 указано 5,5 мм за подачі до 0,6. Для NR у таблицях артикулів подача сягає 2,0 мм/об (CNMM-190624), а глибина в CNMM-120408 починається з 1,0 мм, хоча зведене поле починається з 2,0. Тому для конкретної пластини звіряйтеся з рядком її артикула, а зведене поле вважайте орієнтиром.
Які форми йдуть під яку геометрію
NF належить до позитивних односторонніх пластин із потайним отвором (літери «GT» наприкінці коду форми: G на третій позиції, T на четвертій). Це CCGT, DCGT, RCGT, SCGT, TCGT і VCGT. Задній кут у всіх 7°: на кресленнях каталогу стор. 147–149 стоїть 7°, і це відповідає літері C на другій позиції ISO-коду. Як читати такий код повністю, докладно описано в статті Пластини токарні CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG.
Літера G на третій позиції означає клас допуску. За таблицею каталогу (стор. 108) у класу G допуск положення вершини ±0,025 мм, вписаного кола ±0,025 мм, товщини ±0,13 мм. У пластин NM і NR третя літера M: допуск положення вершини ±0,08–0,18 мм, вписаного кола ±0,05–0,13 мм. Як ці пластини виготовлено, каталог не каже; зазвичай клас G пов’язують зі шліфуванням по периметру. Що дають різні класи на практиці, розібрано в статті Допуски змінних пластин.
| Форма | Код розміру | L (для RCGT діаметр d), мм | s, мм | Радіус r, мм | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|
| CCGT | 0602 | 6,5 | 2,38 | 0,2; 0,4; 0,8 | 0,02–0,5 | 0,05–3,0 |
| CCGT | 09T3 | 9,7 | 3,97 | 0,2; 0,4; 0,8 | 0,02–0,5 | 0,05–4,5 |
| CCGT | 1204 | 12,7 | 4,76 | 0,2; 0,4; 0,8 | 0,02–0,6 | 0,05–5,0 |
| DCGT | 0702 | 7,8 | 2,38 | 0,2; 0,4 | 0,05–0,15 | 0,5–1,5 |
| DCGT | 11T3 | 11,6 | 3,97 | 0,2; 0,4; 0,8 | 0,05–0,25 | 0,5–3,5 |
| RCGT | 0803MO | d = 8 | 3,18 | без радіуса | 0,05–1,0 | 0,5–4,0 |
| RCGT | 10T3MO | d = 10 | 3,97 | без радіуса | 0,05–1,0 | 0,5–5,0 |
| RCGT | 1204MO | d = 12 | 4,76 | без радіуса | 0,05–1,0 | 0,5–6,0 |
| SCGT | 09T3 | 9,525 | 3,97 | 0,2; 0,4; 0,8 | 0,02–0,4 | 0,1–4,5 |
| SCGT | 1204 | 12,7 | 4,76 | 0,2; 0,4; 0,8 | 0,02–0,6 | 0,1–5,0 |
| TCGT | 0902 | 9,5 | 2,38 | 0,2; 0,4 | 0,02–0,2 | 0,3–2,5 |
| TCGT | 1102 | 11 | 2,38 | 0,2; 0,4; 0,8 | 0,05–0,4 | 0,5–3,5 |
| TCGT | 16T3 | 16,5 | 3,97 | 0,2; 0,4; 0,8 | 0,1–0,6 | 0,75–5,5 |
| VCGT | 1103 | 11,1 | 3,18 | 0,2; 0,4 | 0,02–0,4 | 0,05–3,5 |
| VCGT | 1604 | 16,6 | 4,76 | 0,2; 0,4; 0,8; 1,2 | 0,05–0,6 | 0,05–5,0 |
У таблиці найширші діапазони за всіма радіусами цього розміру; у конкретної пластини з радіусом 0,2 вони вужчі. Наприклад, у CCGT-060202 подача 0,02–0,2 мм/об, у CCGT-060208 уже 0,02–0,5. Закономірність проста: чим більший радіус при вершині, тим вища допустима подача. У назві «CCGT 09T304 NF» код 09T3 означає розмір, 04 радіус 0,4 мм, NF геометрію. Для радіуса 0,2 мм у сплаву A30 у каталозі стоїть значок «+»: виготовлення після погодження обсягів, тобто така комбінація виготовляється лише за погодженням.
Каталог перелічує в NF також CCMT, DCMT, SCMT, TCMT і VCMT (з допуском M), але в таблицях артикулів алюмінієвої частини їх немає, там лише шліфовані «GT». Крім того, у переліку на стор. 146 указано VCMT, а в таблиці артикулів стоїть VCGT; це ще одна розбіжність усередині каталогу.
NM і NR зроблено на негативних пластинах із нульовим заднім кутом (літера N на другій позиції). Як правило, такій пластині потрібна негативна державка. Глибину різання в них обмежує не лише поле геометрії, а й довжина різальної крайки; як рахувати цю межу за формою, розібрано в статті Максимальна глибина різання пластини.
| Геометрія | Форма | Розмір | L, мм | s, мм | Радіус r, мм | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|---|
| NM | CNMG | 1204 | 12,7 | 4,76 | 0,4; 0,8; 1,2 | 0,1–0,6 | 1,0–6,0 |
| NM | WNMG | 0804 | 8,7 | 4,76 | 0,4; 0,8; 1,2 | 0,1–0,6 | 1,0–6,0 |
| NM | TNMM (ліві й праві) | 2204 | 22 | 4,76 | 0,4; 0,8; 1,2 | режими в каталозі не вказано | |
| NR | CNMM | 1204 | 12,7 | 4,76 | 0,8 | 0,1–1,0 | 1,0–6,0 |
| NR | CNMM | 1906 (у таблиці каталогу 1904) | 19,3 | 6,35 | 0,8; 1,2; 1,6; 2,4 | 0,2–2,0 | 1,0–9,0 |
| NR | SNMM | 1906 | 19,05 | 6,35 | 1,6; 2,4; 3,2 | режими в каталозі не вказано | |
У таблиці розмірів каталогу в CNMM стоїть код 1904, але артикули пишуться CNMM-1906xx, а товщина 6,35 мм відповідає коду 06, тож 1904 виглядає друкарською помилкою. У TNMM і SNMM у таблицях режимів подач і глибин немає, і в цих випадках орієнтуватися доводиться на поле геометрії з таблиці вище. Для SNMM заголовок розділу в каталозі «напівчистове оброблення», хоча NR описано як чорнову; це ще одна неточність каталогу.
Сплави A10 і A30
В алюмінієвих таблицях каталогу трапляються лише два сплави: A10 і A30. Обидва без покриття, на особливо дрібнозернистій основі ВК (група вольфрам-кобальт). Обирають їх за тим самим правилом, що й сталеві ступені: A10 позначено значком стабільних умов (верстат сучасний, заготовку жорстко закріплено, глибина стала, ударів немає), A30 значком нестабільних. Докладно про те, як читати ці значки й як улаштовано марки КЗТС, написано в статті Марки твердого сплаву КЗТС.
| Показник | A10 | A30 |
|---|---|---|
| Основа й покриття | ВК, особливо дрібнозерниста; без покриття | ВК, особливо дрібнозерниста; без покриття |
| Діапазон ISO за діаграмою каталогу (оцінка ±5) | N05–N20 | N15–N30; додатково M20–M35 і S15–S25 |
| Призначення (каталог, стор. 174) | зносостійкий, чистове оброблення кольорових металів | чорнове оброблення кольорових металів і деяких корозійностійких сталей; названо першим вибором для чорнового точіння титанових сплавів у нестабільних умовах |
| Умови різання в матрицях NF і NM | стабільні (зелений значок) | нестабільні (помаранчевий значок) |
| Умови різання в матриці NR (стор. 152) | нестабільні (помаранчевий) | важкі (червоний значок) |
| Подача в таблиці швидкостей (стор. 175), мм/об | 0,1–0,2 | 0,2–0,5 |
Зверніть увагу на рядок про NR: у чорнової геометрії на односторонніх пластинах CNMM і SNMM значки зсунуто на ступінь. A10 там позначено як сплав для нестабільних умов, A30 для важких. Пояснення просте: NR робиться для кірки й удару, тобто свідомо не для спокійних умов.
У статті Тверді сплави за ГОСТ 3882-74 для A10 і A30 наведено аналоги та діапазони за даними дилера, а в каталозі КЗТС розділу «Токарний інструмент» аналог не вказано, і в A10 показано лише діапазон N05–N20, тому за розбіжності орієнтуйтеся на каталог заводу.
Швидкості різання: від 670 до 150 м/хв
Каталог дає швидкість різання для кожної пари «сплав і група матеріалу» в таблиці на стор. 175. Діапазон записано від більшого числа до меншого, а під таблицею сказано, що ці межі базові: їх коригують за умовами оброблення й потрібною стійкістю.
| Група | Матеріал | Твердість, HB | A10, Vc, м/хв (fn 0,1–0,2) | A30, Vc, м/хв (fn 0,2–0,5) |
|---|---|---|---|---|
| N16 | алюмінієві сплави деформовані | 60–100 | 670–500 | 500–370 |
| N17 | алюмінієві сплави ливарні | 75–90 | 670–500 | 500–370 |
| N18 | силуміни, Si не менше 8 % | 130 | 270–210 | 220–150 |
| N19 | мідь і сплави на її основі: латунь | 110 | 320–270 | 280–210 |
| N20 | мідь і сплави на її основі: бронза | 90 | 340–290 | 290–220 |

З таблиці видно три речі. По-перше, алюміній ріжуть приблизно вдвічі швидше, ніж латунь і бронзу, і в 2,3–2,5 раза швидше за силуміни. По-друге, сплав A30 у кожному рядку повільніший за A10: для деформованого алюмінію верхня межа 500 проти 670, тобто приблизно на чверть нижча. Каталог причин не називає; зазвичай міцніший сплав для важких умов використовують на нижчих швидкостях. По-третє, подачі в сплавів різні: у A10 у таблиці швидкостей 0,1–0,2 мм/об, у A30 0,2–0,5. Це подача для зв’язки «сплав плюс швидкість», тоді як поле геометрії NF, NM, NR ширше. Брати потрібно перетин: подачу і з таблиці сплаву, і з поля пластини.
Оберти зі швидкості рахують за формулою каталогу (стор. 191): n = 1000 · Vc / (π · D), де D діаметр заготовки в міліметрах. Це розрахунок за формулою каталогу; верстатні обмеження в ньому не враховано.
| Діаметр D, мм | Vc = 200 м/хв | Vc = 370 м/хв | Vc = 500 м/хв | Vc = 670 м/хв |
|---|---|---|---|---|
| 20 | 3 183 | 5 889 | 7 958 | 10 663 |
| 40 | 1 592 | 2 944 | 3 979 | 5 332 |
| 60 | 1 061 | 1 963 | 2 653 | 3 554 |
| 100 | 637 | 1 178 | 1 592 | 2 133 |
Таблиця показує, чому верхню межу каталогу рідко вдається використати повністю: для заготовки діаметром 20 мм 670 м/хв означає понад 10 тисяч обертів за хвилину, а багато токарних верстатів і патронів на це не розраховано. Як правило, швидкість зрештою обмежують граничні оберти шпинделя, допустимі оберти патрона, биття й незрівноваженість заготовки (особливо литва), а не сама пластина. Це загальна практика, у каталозі її не обговорюють.
Наріст, налипання та інші проблеми
У таблиці зносу каталогу (стор. 190) для нароста названо три причини: низька швидкість, відсутність заднього кута й налипання (нержавка, чистий алюміній). Заходи такі: підвищити швидкість або вибрати швидкіснішу пластину, узяти пластину із заднім кутом, подати рясне МОР. Для алюмінію це найчастіша проблема, але не єдина.
| Що видно | Імовірна причина | Що міняти першим | Підстава |
|---|---|---|---|
| Наріст на крайці, задири на поверхні | низька швидкість, немає заднього кута, налипання | підняти швидкість у межах таблиці; переконатися, що пластина із заднім кутом (у NF він 7°) і крайка не зношена; подати МОР у зону різання | каталог, стор. 190 |
| Відкол або поломка за кірки, удару, литва | крихкий сплав, перевантаження, недостатньо міцна геометрія | перейти з A10 на A30 і з NM на NR; зменшити подачу або глибину | каталог, стор. 190; прив’язка до A30 і NR виведена з таблиці сплавів |
| Швидкий знос по задній поверхні на силуміні | надто висока швидкість або нестача зносостійкості | знизити швидкість до діапазону N18 (270–210 для A10); для стабільних умов лишити A10 | каталог, стор. 190; роль кремнію як абразиву, як правило, пояснюють загальною практикою |
| Довга стрічка стружки, намотування на деталь | подача або глибина нижчі за робоче поле геометрії | підняти подачу в межах поля; на напівчистовому й чорновому обробленні взяти NM або NR замість NF; подати МОР потоком | загальна практика |
| Розмір «пливе» від проходу до проходу | нагрів деталі, деформація тонкостінної заготовки в патроні | зменшити зусилля затиску, дати деталі охолонути, залишити припуск на чистовий прохід | загальна практика |
Знос пластин загалом (сім видів і що міняти в режимах насамперед) розібрано окремо в статті Знос пластин. Для алюмінію додамо одне практичне зауваження: якщо наріст з’явився, а швидкість уже біля верхньої межі таблиці, проблема найчастіше в самій крайці, тобто в зношеній або непідхожій пластині, а не в режимах.
Латунь, бронза, силуміни та інші кольорові метали
Каталог відносить латунь (N19) і бронзу (N20) до «міді та сплавів на її основі» і для них дає ті самі два сплави, A10 і A30, з нижчими швидкостями (таблиця вище). Силуміни (N18) виділено окремо, бо швидкість для них майже вдвічі нижча, ніж для чистих алюмінієвих сплавів. Чистої міді, магнію, пластмас і композитів окремими рядками в таблиці немає. Титан у каталозі належить не до групи N, а до групи S. Для нього A30 теж указано в таблиці швидкостей: 140–100 м/хв для технічно чистого титану й 55–40 м/хв для сплавів альфа+бета за подачі 0,1–0,5 мм/об. Це вже інша тема, титану в каталозі відведено окрему групу.
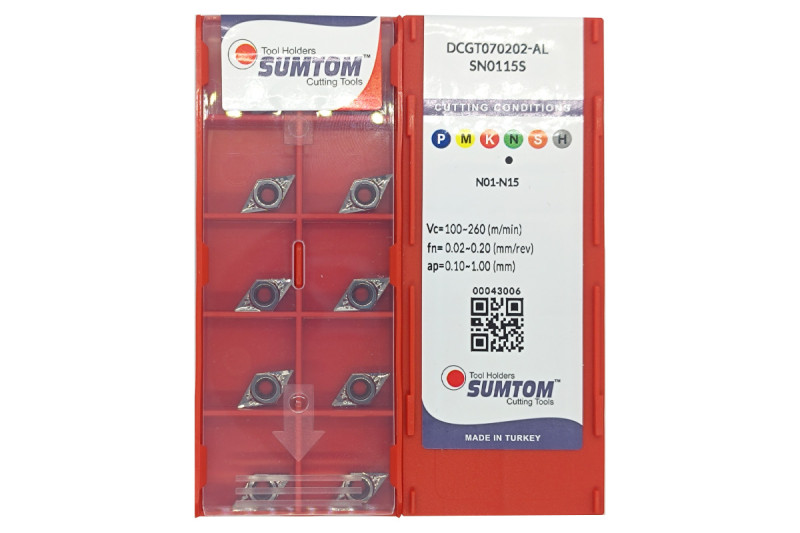
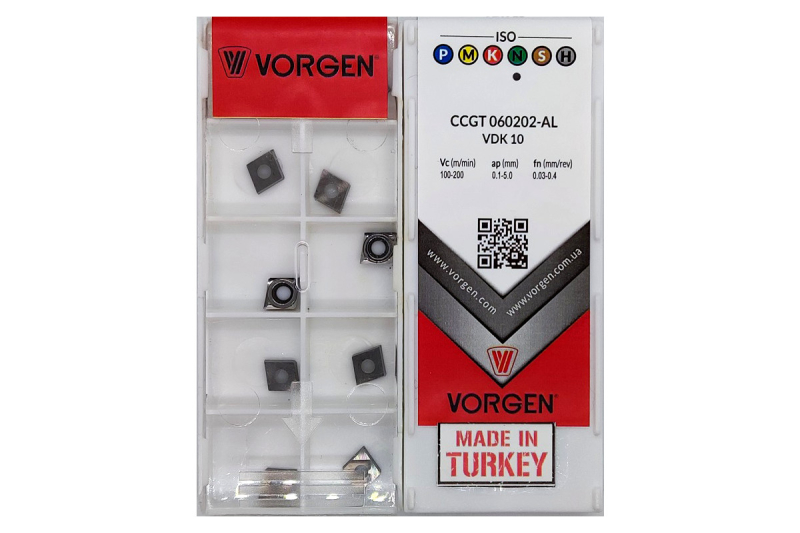
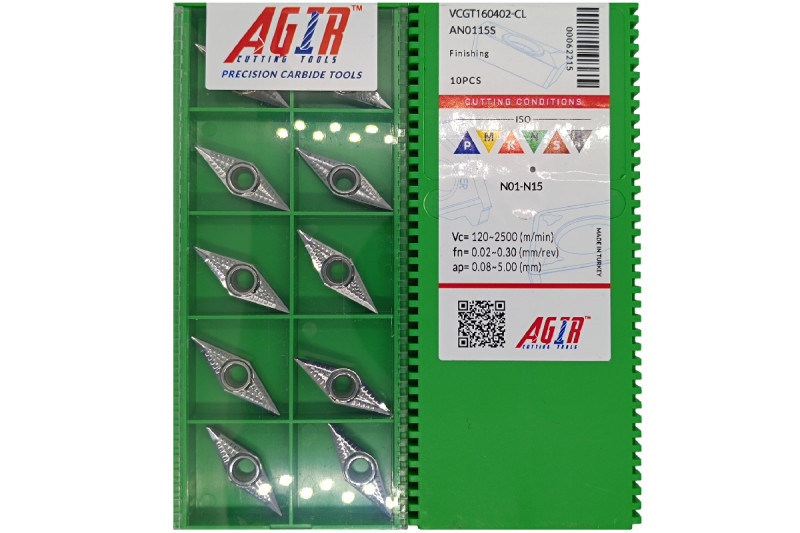
В асортименті магазину трапляються й токарні пластини для алюмінію інших виробників, наприклад з індексами -AL, -CL, -CL4 або -FL наприкінці назви (CCGT 060202-AL, CCGT 060204-CL та подібні). У кожного заводу свої назви геометрій і свої діапазони, тому NF, NM, NR із каталогу КЗТС переносити на них за літерами не можна; подачі й глибини беріть із картки конкретної пластини.
Приклад добору: вал діаметром 60 мм із деформованого алюмінію
Завдання: зовнішнє поздовжнє точіння заготовки діаметром 60 мм із деформованого алюмінієвого сплаву (група N16), жорстке закріплення, сталий припуск, готовий розмір 56 мм. Знімаємо 2 мм на бік у два проходи. Розрахунок нижче орієнтовний, на верстаті його не перевіряли.
- Група матеріалу. Деформований алюміній, N16. Підходять геометрії N: NF, NM, NR; обидва сплави A10 і A30 мають для N16 рядки в таблиці швидкостей.
- Чорновий прохід, глибина 1,7 мм. Це нижче за зведений нижній поріг NR (2,0 мм) і всередині поля NM (1,0–6,0 мм), тому беремо напівчистову геометрію. Пластина CNMG 120408 NM: подача 0,15–0,5 мм/об, глибина 1,0–6,0 мм. Беремо подачу 0,3 мм/об. Ця точка потрапляє всередину поля на рис. 1 із запасом за обома осями.
- Сплав для чорнового проходу. Подача 0,3 лежить у діапазоні A30 (0,2–0,5), у A10 діапазон 0,1–0,2. Отже, A30, а швидкість беремо з її діапазону для N16, 500–370 м/хв, наприклад 450 м/хв. Оберти за формулою для D = 60 мм: n = 1000 · 450 / (π · 60), тобто близько 2 390 об/хв. Швидкість знімання Q = Vc · fn · ap = 450 · 0,3 · 1,7, близько 230 см³/хв (формула каталогу, стор. 191).
- Чистовий прохід, глибина 0,3 мм. Після чорнового проходу діаметр 56,6 мм. Беремо NF на шліфованій пластині CCGT 09T304: подача 0,02–0,4 мм/об, глибина 0,1–4,0 мм, радіус 0,4 мм. Подача 0,1 мм/об, сплав A10, стабільні умови: діапазон швидкості для N16 670–500 м/хв, беремо 600. Оберти для D = 56,6 мм: n = 1000 · 600 / (π · 56,6), близько 3 370 об/хв. Перевірте, що верстат і патрон допускають такі оберти.
- Якість поверхні. Теоретична висота нерівностей від форми вершини Rz = fn² / (8 · r) = 0,1² / (8 · 0,4) ≈ 0,003 мм, тобто близько 3 мкм. Формула загальновідома, у каталозі її немає; реальна шорсткість залежить від нароста, вібрацій і стану крайки.
- Якщо з’явилася кірка або удар. На литій заготовці з кіркою переходимо на NR (CNMM 1204 або 1904) і сплав A30 (за матрицею NR для важких умов), подачу й глибину беремо з рядка артикула.
Типові помилки під час точіння алюмінію
- Брати сталеву пластину з покриттям. Каталог для алюмінію пропонує лише пластини N-геометрій і сплави без покриття. Пластина з покриттям і закритим стружколамом для сталі, як правило, налипає й ріже з більшим зусиллям.
- Ставити подачу нижче за нижню межу поля. У NF нижня межа 0,03 мм/об. Нижче стружка зазвичай тонка, іде стрічкою, а крайка більше тре, ніж ріже.
- Ставити NR на глибину менше 2 мм. Це нижня межа зведеного поля NR. Для малих глибин є NM і NF.
- Брати швидкість із таблиці без перевірки обертів. Верхня межа каталогу для малого діаметра дає тисячі обертів, які верстат і патрон можуть не допускати.
- Плутати A10 і A30 за принципом «чим міцніше, тим краще». A30 міцніший, але в таблиці в неї нижчі швидкості; для чистової роботи в стабільних умовах каталог називає A10.
- Не перевіряти допуск пластини. Для точного діаметра беруть пластину з літерою G (допуск вписаного кола ±0,025 мм), а не M.
- Вважати, що зведене поле NF справедливе для будь-якого радіуса. Для радіуса 0,2 мм подача й глибина вужчі, ніж для 0,8 мм, див. таблицю вище.
- Працювати зношеною пластиною. На алюмінії наріст росте швидко; за перших ознак налипання краще змінити крайку.
- Переносити назви між виробниками. NF і NM у КЗТС, FL і CL в інших заводів позначають різні геометрії.
Часті запитання
Чи можна точити алюміній звичайною пластиною для сталі?
Технічно можна, але результат зазвичай гірший: пластина з покриттям і округленою крайкою та сталевим стружколамом налипає, ріже з більшим зусиллям і гірше дробить стружку. Каталог КЗТС для алюмінію пропонує окремі пластини NF, NM, NR і непокриті сплави A10 та A30.
Що означає NF в позначенні CCGT 09T304 NF?
NF указує геометрію: чистова позитивна для м’яких матеріалів групи N, подача 0,03–0,5 мм/об і глибина 0,1–4,5 мм за зведенням каталогу (для конкретної пластини межі в її рядку). CCGT 09T304: ромб 80°, задній кут 7°, клас допуску G, потайний отвір і стружколам з одного боку, розмір 09T3 (вписане коло 9,525 мм, товщина 3,97 мм), радіус 0,4 мм.
Що обрати, A10 чи A30?
Для чистового й напівчистового точіння за жорсткого кріплення й сталої глибини каталог позначає A10. Для чорнового точіння, змінної глибини, кірки й литва позначено A30; на пластинах NR значки зсунуто: A10 для нестабільних умов, A30 для важких. Якщо сумніваєтеся, погляньте на значок у матриці саме вашої пластини.
Яка швидкість різання допустима для алюмінію?
За таблицею каталогу для деформованих і ливарних сплавів A10 дано в діапазоні 670–500 м/хв, A30 у діапазоні 500–370 м/хв. Для силумінів 270–210 і 220–150 м/хв. Це базові межі, їх коригують за умовами й стійкістю, а насправді швидкість часто обмежують оберти верстата.
Чому в A10 подача 0,1–0,2, а в NF до 0,5?
Це різні таблиці. На стор. 175 подачу дано для пари «сплав плюс швидкість», на стор. 146–152 для геометрії та конкретного артикула. Каталог цієї розбіжності не пояснює. Практично беруть значення з перетину діапазонів: подачу і з таблиці сплаву, і з поля пластини.
Чи підходять ці пластини для латуні й бронзи?
У каталозі для латуні (N19) і бронзи (N20) наведено рядки в таблиці швидкостей сплавів A10 (320–270 і 340–290 м/хв) та A30 (280–210 і 290–220 м/хв). Чиста мідь, магнієві сплави й пластмаси окремо в таблиці не названі; для них швидкості й подачі потрібно уточнювати у виробника пластин.
Підібрати в каталозі.
- Пластини змінні токарні
- Пластини токарні ромбічні 80° (C): CCGT, CNMG, CNMM
- Пластини токарні ромбічні 55° (D): DCGT
- Пластини токарні квадратні (S): SCGT, SNMM
- Пластини токарні трикутні (T): TCGT, TNMM
- Пластини токарні ромбічні 35° (V): VCGT
- Пластини токарні тригональні 80° (W): WNMG
- Пластини токарні круглі та інших форм: RCGT
- Різці (державки) для зовнішнього точіння
- Пластини змінні відрізні та канавкові
Не впевнені, яка геометрія й сплав потрібні для вашого матеріалу? Напишіть у чат на сайті матеріал заготовки, глибину різання та подачу: підберемо пластину й державку.
Інструмент зі статті



Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →